فهم ASTM A860/A860M
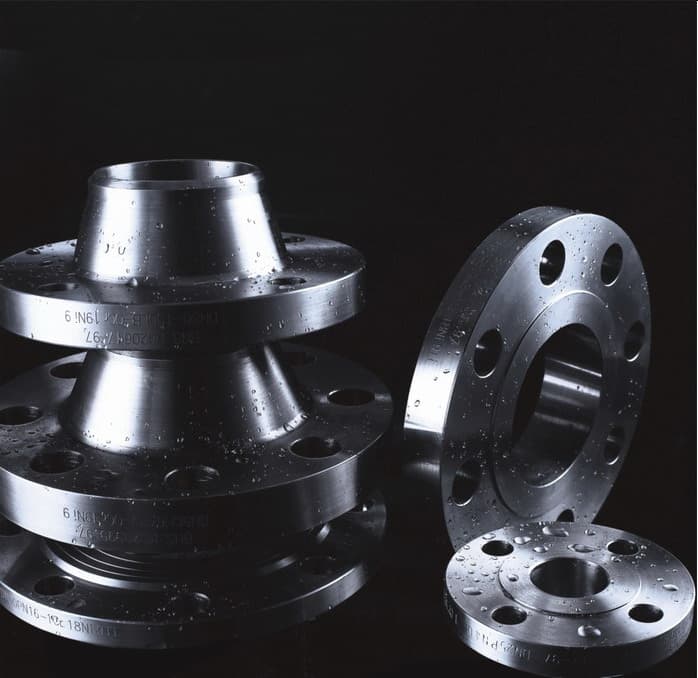
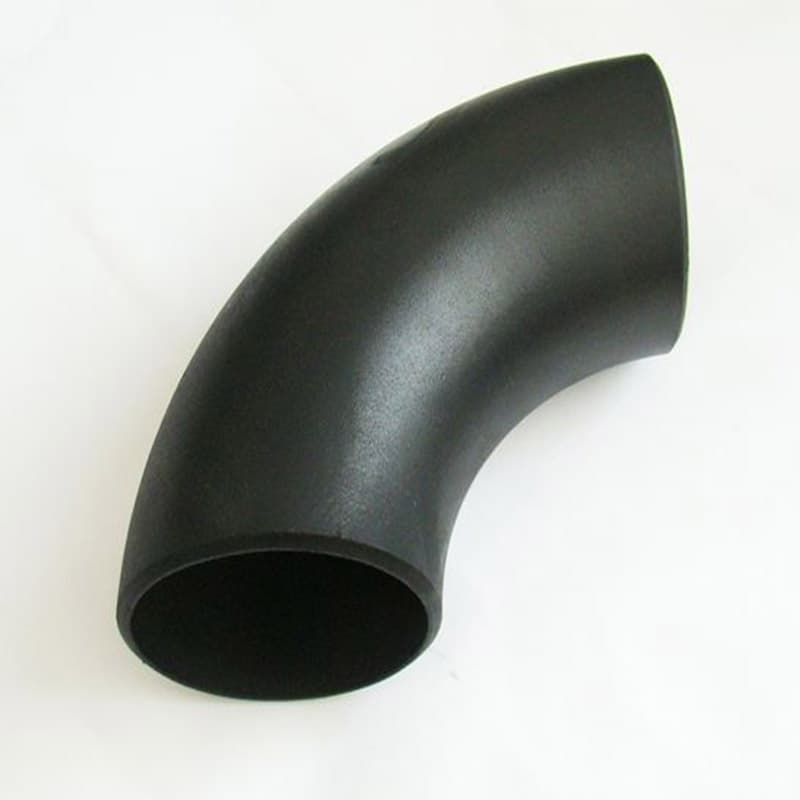
ASTM A860/A860M هي المواصفة القياسية للتركيبات الملحومة التناكبية المصنوعة من الفولاذ الحديدي عالي القوة. يتم إنتاج هذه التركيبات في كل من الإنشاءات غير الملحومة والملحومة بالانصهار الكهربائي (EFW) وهي مخصصة لأنظمة نقل وتوزيع الغاز والنفط عالية الضغط. تغطي المواصفة التركيبات ذات الأبعاد المطابقة لـ ASME B16.9 أو MSS SP-75، وتسمح بتركيبات تختلف عن ASME B16.9 عند طلبها وفقًا للمتطلب التكميلي S58 من المواصفة A960/A960M.
من المهم ملاحظة أن ASTM A860 لا تغطي تركيبات اللحام المصبوبة أو التركيبات المشغولة من المسبوكات. تشمل المواد الأولية لهذه التركيبات الألواح والصفائح والمطروقات وقضبان جودة التشكيل والمنتجات الأنبوبية غير الملحومة أو الملحومة بالانصهار مع إضافة معدن حشو. المعالجة الحرارية إلزامية وقد تكون تطبيعًا أو إخمادًا وتلطيفًا أو تخفيف الإجهاد، اعتمادًا على الدرجة والخصائص المطلوبة.
المتطلبات الرئيسية والدرجات
تحدد ASTM A860 التركيب الكيميائي ومتطلبات الخواص الميكانيكية، بما في ذلك مقاومة الخضوع ومقاومة الشد والاستطالة ومتانة الشق والصلادة. تتضمن المواصفة عدة درجات، مثل WPHY 42 وWPHY 46 وWPHY 52 وWPHY 56 وWPHY 60 وWPHY 65 وWPHY 70. يشير تعيين الدرجة إلى الحد الأدنى لمقاومة الخضوع بالكيلو رطل لكل بوصة مربعة (على سبيل المثال، WPHY 52 لديه حد أدنى لمقاومة الخضوع يبلغ 52 كيلو رطل لكل بوصة مربعة). ومع ذلك، فإن رقم الدرجة وحده لا يحدد جميع الخصائص المطلوبة؛ يجب أن يحدد أمر الشراء الدرجة وحالة المعالجة الحرارية وأي متطلبات تكميلية.
الاختبار الهيدروستاتيكي: ليس متطلبًا افتراضيًا
أحد أكثر المفاهيم الخاطئة شيوعًا حول ASTM A860 هو أن الاختبار الهيدروستاتيكي مطلوب. تنص المواصفة صراحةً على أن الاختبار الهيدروستاتيكي غير مطلوب بموجب هذه المواصفة. هذا يعني أنه ما لم يحدد المشتري الاختبار الهيدروستاتيكي كمتطلب إضافي، فإن الشركة المصنعة غير ملزمة بإجرائه. بالنسبة للتطبيقات التي يكون فيها الاختبار الهيدروستاتيكي ضروريًا، يجب على المشتري تضمينه في أمر الشراء، ربما كمتطلب تكميلي أو بالإشارة إلى معيار آخر مثل ASME B31.3 أو ASME B31.8.
المتطلبات التكميلية والفحص غير المتلف (NDE)
تتضمن ASTM A860 متطلبات تكميلية اختيارية توفر درجة أكبر من الفحص عند الرغبة. قد تشمل هذه طرق فحص غير متلفة إضافية مثل التصوير الإشعاعي أو الاختبار بالموجات فوق الصوتية أو اختبار الجسيمات المغناطيسية أو اختبار الاختراق السائل. يجب على المشتري أن يطلب صراحةً أيًا من هذه المتطلبات التكميلية؛ فهي غير مدرجة تلقائيًا. عند تحديد الفحص غير المتلف، من الضروري تحديد معايير القبول، والتي قد تتم الإشارة إليها من معايير أخرى أو يتم الاتفاق عليها بين المشتري والشركة المصنعة.
فحوصات الشراء ومدخلات طلب عرض الأسعار (RFQ)
عند شراء تركيبات ASTM A860، يجب معالجة النقاط التالية في طلب عرض الأسعار وأمر الشراء الخاص بك:
- الدرجة والمعالجة الحرارية: حدد الدرجة الدقيقة (مثل WPHY 52) وحالة المعالجة الحرارية المطلوبة (مطبع أو مخمد ومطلى أو مخفف الإجهاد).
- الأبعاد والتفاوتات: قم بالإشارة إلى ASME B16.9 أو MSS SP-75 للأبعاد والتفاوتات. إذا كانت الأبعاد المخصصة مطلوبة، فحددها بوضوح ولاحظ أنه سيتم توفيرها وفقًا للمتطلب التكميلي S58 من A960/A960M.
- الاختبار الهيدروستاتيكي: إذا كان مطلوبًا، فاذكره صراحةً. خلاف ذلك، لن يتم اختبار التركيبات هيدروستاتيكيًا.
- متطلبات الفحص غير المتلف: قم بإدراج أي فحوصات تكميلية تطلبها، مثل التصوير الإشعاعي بنسبة 100٪ أو الاختبار بالموجات فوق الصوتية، وحدد معايير القبول.
- متطلبات المتانة: بالنسبة للخدمة في درجات الحرارة المنخفضة، حدد درجة حرارة اختبار تأثير شاربي V المطلوبة وقيم الطاقة. تتضمن ASTM A860 متطلبات متانة الشق، ولكن يجب الاتفاق على درجة الحرارة والقيم المحددة.
- تتبع المواد: اشترط شهادات اختبار المطحنة (MTC) وفقًا لـ EN 10204 3.1 أو 3.2، وتأكد من الإبلاغ عن الخصائص الكيميائية والميكانيكية.
- الوسم: وفقًا لـ MSS SP-25، يجب وضع علامة على التركيبات بالمعيار والدرجة والحجم والجدول ورقم الصبة واسم الشركة المصنعة أو علامتها التجارية.
نقاط التفتيش والتوثيق
أثناء التفتيش، تحقق مما يلي:
- التركيب الكيميائي: تحقق من شهادة اختبار المطحنة مقابل الحدود في ASTM A860 للدرجة المحددة.
- الخواص الميكانيكية: تأكد من أن مقاومة الخضوع والشد والاستطالة والصلادة تفي بالمتطلبات.
- سجلات المعالجة الحرارية: تأكد من تنفيذ عملية المعالجة الحرارية كما هو محدد وأن السجلات متاحة.
- الفحص الأبعادي: قم بقياس الأبعاد الحرجة مثل سمك الجدار وأقطار الأطراف والطول الإجمالي مقابل تفاوتات ASME B16.9 أو MSS SP-75.
- تقارير الفحص غير المتلف: إذا تم طلب فحص غير متلف تكميلي، فراجع التقارير وتأكد من أنها تلبي معايير القبول المحددة.
- الفحص البصري: تحقق من عيوب السطح وجودة اللحام (لتركيبات EFW) وإعداد الشطف المناسب.
المخاطر الشائعة وكيفية التخفيف منها
- افتراض أن الاختبار الهيدروستاتيكي مشمول: كما هو مذكور، فهو ليس كذلك. حدد دائمًا ما إذا كان مطلوبًا.
- تحديد غير كامل للدرجة: رقم الدرجة وحده لا يحدد جميع الخصائص. حدد الدرجة الكاملة وأي متطلبات إضافية.
- عدم التوافق مع خط الأنابيب: تأكد من أن درجة التركيب ومتانته متوافقة مع مادة خط الأنابيب. على سبيل المثال، إذا كان خط الأنابيب API 5L X52، فقد يكون تركيب WPHY 52 مناسبًا، ولكن تحقق من متطلبات المتانة.
- الفحص غير المتلف غير الكافي: بدون تحديد الفحص غير المتلف التكميلي، قد تحتوي التركيبات على عيوب غير مكتشفة. ضع في اعتبارك أهمية الخدمة واطلب الفحص غير المتلف المناسب.
- فجوات التوثيق: أصر على الحصول على شهادات اختبار المطحنة الكاملة وسجلات المعالجة الحرارية لضمان التتبع والامتثال.
الخاتمة
ASTM A860 هي معيار مستخدم على نطاق واسع لتركيبات اللحام التناكبي عالية القوة في خطوط أنابيب النفط والغاز. يعد فهم نطاقها ومتطلباتها وقيودها أمرًا ضروريًا للشراء الناجح. تذكر أن الاختبار الهيدروستاتيكي ليس متطلبًا افتراضيًا، ويجب طلب أي فحوصات إضافية صراحةً. من خلال تحديد الدرجة والمعالجة الحرارية والأبعاد والمتطلبات التكميلية بوضوح، يمكنك ضمان أن التركيبات تلبي احتياجات مشروعك.
لمجموعة شاملة من تركيبات اللحام التناكبي والشفاه، تفضل بزيارة صفحة المنتجات. إذا كانت لديك متطلبات محددة أو تحتاج إلى مساعدة في طلب عرض الأسعار الخاص بك، فيرجى الاتصال بنا.
المصادر
Hebei Haihao Links
هل تحتاج عرض سعر للمنتجات المذكورة في المقال؟
أرسل المواصفات وسيرد فريقنا خلال يوم عمل واحد.
إرسال طلب عرضقراءات ذات صلة
 المعايير
وصلات الدوبلكس غير القابلة للصدأ ASTM A815: معاني فئتي WP و CR
افهم فئتي WP و CR في معيار ASTM A815 لوصلات الدوبلكس غير القابلة للصدأ، بما في ذلك الفئات الفرعية WP-S و WP-W و WP-WX و WP-WU، وكيف تؤثر على المشتريات والفحص.
 المعايير