एनपीटी थ्रेडेड फिटिंग को सावधानीपूर्वक निरीक्षण की आवश्यकता क्यों है
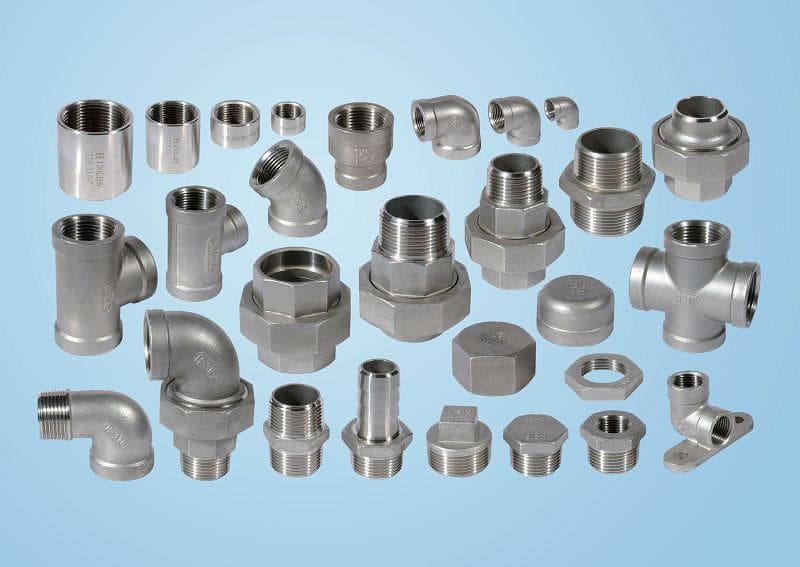
एनपीटी (नेशनल पाइप टेपर) थ्रेड दुनिया में सबसे व्यापक रूप से उपयोग किए जाने वाले पाइप थ्रेड में से हैं, जो कम दबाव वाली प्लंबिंग से लेकर उच्च दबाव वाली प्रक्रिया पाइपिंग तक हर चीज़ में पाए जाते हैं। EPC इंजीनियरों और प्रोक्योरमेंट प्रबंधकों के लिए, यह सुनिश्चित करना कि थ्रेडेड फिटिंग सही मानक को पूरा करती है, केवल गुणवत्ता का मामला नहीं है - यह सुरक्षा और विश्वसनीयता का मामला है। खराब गेज किया गया एनपीटी थ्रेड लीक, जोड़ की विफलता, या दबाव में सिस्टम की पूरी विफलता का कारण बन सकता है।
दो ASME मानक थ्रेडेड फिटिंग विनिर्देश और निरीक्षण की रीढ़ बनाते हैं:
- ASME B1.20.1 – पाइप थ्रेड, सामान्य प्रयोजन, इंच: यह मानक NPT, NPSC, NPTR, NPSM और NPSL थ्रेड के आयाम और गेजिंग को कवर करता है। यह थ्रेड फॉर्म, टेपर और गेजिंग मानदंडों को समझने के लिए मूलभूत दस्तावेज़ है।
- ASME B16.11 – फोर्ज्ड फिटिंग, सॉकेट-वेल्डिंग और थ्रेडेड: यह मानक थ्रेडेड फोर्ज्ड फिटिंग के लिए रेटिंग, आयाम, सहनशीलता, अंकन और सामग्री आवश्यकताओं को कवर करता है, जिसमें क्लास 2000, 3000 और 6000 पदनाम शामिल हैं।
जब आप एनपीटी थ्रेडेड फिटिंग का ऑर्डर देते हैं, तो आप दोनों मानकों का संदर्भ दे रहे हैं। आपकी निरीक्षण योजना को दोनों के अनुपालन को सत्यापित करना चाहिए।
मुख्य अंतर: एनपीटी बनाम ड्राईसील थ्रेड
एक आम गलती एनपीटी और ड्राईसील थ्रेड को विनिमेय मानना है। वे नहीं हैं। ASME B1.20.1 सामान्य प्रयोजन एनपीटी थ्रेड को कवर करता है, जो दबाव-तंग जोड़ प्राप्त करने के लिए सीलेंट या थ्रेड कंपाउंड पर निर्भर करते हैं। ड्राईसील थ्रेड, जो एक अलग ASME मानक (ASME B1.20.3) द्वारा कवर किए जाते हैं, थ्रेड क्रेस्ट और रूट आयामों को अधिक सख्ती से नियंत्रित करके बिना सीलेंट के सील करने के लिए डिज़ाइन किए गए हैं।
प्रोक्योरमेंट के लिए, इसका मतलब है कि आपको यह निर्दिष्ट करना होगा कि आपको किस थ्रेड फॉर्म की आवश्यकता है। यदि आपके एप्लिकेशन को ड्राईसील थ्रेड की आवश्यकता है, तो आप एनपीटी फिटिंग को प्रतिस्थापित नहीं कर सकते हैं और समान प्रदर्शन की उम्मीद नहीं कर सकते हैं। इसके विपरीत, यदि आप एनपीटी फिटिंग का ऑर्डर देते हैं, तो यह न मानें कि वे उचित थ्रेड सीलेंट के बिना सील हो जाएंगे।
एनपीटी थ्रेड की गेजिंग: क्या जांचें
ASME B1.20.1 थ्रेड प्रोफाइल, टेपर (1 इन 16) और गेजिंग मानदंडों को परिभाषित करता है। निरीक्षण के लिए, सबसे आम तरीका आंतरिक थ्रेड के लिए L1 और L2 प्लग गेज और बाहरी थ्रेड के लिए रिंग गेज का उपयोग करना है। हालांकि, मानक गेजिंग विवादों के लिए एक नया स्वीकार्यता अनुभाग भी पेश करता है, जो खरीदार और आपूर्तिकर्ता के बीच असहमति को हल करने के लिए महत्वपूर्ण है।
एनपीटी थ्रेड का निरीक्षण करते समय, सत्यापित करें:
- थ्रेड फॉर्म: सही कोण (60 डिग्री), क्रेस्ट और रूट पर सपाट, और उचित टेपर।
- गेज संलग्नता: घुमावों की संख्या या संलग्नता की गहराई मानक में निर्दिष्ट सीमा के भीतर होनी चाहिए। याददाश्त पर भरोसा न करें - सटीक मानों के लिए हमेशा ASME B1.20.1 के वर्तमान संस्करण को देखें।
- गेज अंशांकन: सुनिश्चित करें कि उपयोग किए गए गेज कैलिब्रेटेड हैं और राष्ट्रीय मानकों के लिए अनुरेखणीय हैं। मानक में कार्यशील गेज को कैलिब्रेट करने के लिए मार्गदर्शन शामिल है।
- प्लेटेड या कोटेड थ्रेड: यदि फिटिंग प्लेटेड हैं (जैसे, जस्ता या निकल), तो मानक उन्हें गेज करने के तरीके पर मार्गदर्शन प्रदान करता है। प्लेटिंग मोटाई थ्रेड फिट को प्रभावित कर सकती है, इसलिए सत्यापित करें कि आपूर्तिकर्ता इसका हिसाब रखता है।
ASME B16.11: आयामी और सामग्री जांच
ASME B16.11 फोर्ज्ड थ्रेडेड फिटिंग को कवर करता है, जिसमें एल्बो, टीज़, कपलिंग और कैप शामिल हैं। यह निर्दिष्ट करता है:
- दबाव वर्ग: थ्रेडेड फिटिंग के लिए क्लास 2000, 3000 और 6000। ये विभिन्न दीवार मोटाई और दबाव रेटिंग के अनुरूप हैं।
- आयाम: एंड-टू-एंड आयाम, थ्रेड लंबाई और सहनशीलता।
- अंकन: फिटिंग पर निर्माता का नाम या ट्रेडमार्क, सामग्री ग्रेड और दबाव वर्ग अंकित होना चाहिए।
- सामग्री आवश्यकताएं: फिटिंग आमतौर पर कार्बन स्टील (जैसे, ASTM A105), स्टेनलेस स्टील (जैसे, ASTM A182), या अन्य मिश्र धातुओं से बनाई जाती हैं। सामग्री को लागू ASTM मानक की रासायनिक और यांत्रिक आवश्यकताओं को पूरा करना चाहिए।
निरीक्षण के दौरान, सत्यापित करें कि फिटिंग का वर्ग आपके खरीद आदेश से मेल खाता है। उच्च दबाव सेवा में क्लास 3000 फिटिंग क्लास 6000 फिटिंग के साथ विनिमेय नहीं है। साथ ही, जांचें कि सामग्री परीक्षण प्रमाणपत्र (MTC) फिटिंग की वास्तविक सामग्री से मेल खाता है, न कि केवल एक सामान्य प्रमाणपत्र।
प्रोक्योरमेंट जांच और RFQ इनपुट
महंगी गलतियों से बचने के लिए, अपने RFQ और खरीद आदेश में निम्नलिखित शामिल करें:
- मानक और संस्करण: ASME B1.20.1 और ASME B16.11 निर्दिष्ट करें, जिसमें जारी करने का वर्ष शामिल है (जैसे, B1.20.1-2013 (R2018), B16.11-2021)।
- थ्रेड प्रकार: स्पष्ट रूप से NPT (या अन्य थ्रेड फॉर्म) बताएं और क्या ड्राईसील थ्रेड की आवश्यकता है।
- दबाव वर्ग: थ्रेडेड फिटिंग के लिए, क्लास 2000, 3000 या 6000 निर्दिष्ट करें।
- सामग्री ग्रेड: ASTM सामग्री निर्दिष्ट करें (जैसे, A105, A182 F316L) और कोई अतिरिक्त आवश्यकताएं जैसे प्रभाव परीक्षण या NACE MR0175।
- गेजिंग आवश्यकताएं: बताएं कि थ्रेड को ASME B1.20.1 के अनुसार गेज किया जाना चाहिए और गेज अंशांकन प्रमाणपत्र प्रदान किए जाने चाहिए।
- अंकन: ASME B16.11 और MSS SP-25 के अनुसार स्थायी अंकन की आवश्यकता है।
- दस्तावेज़ीकरण: लागू होने पर EN 10204 3.1 या 3.2 के अनुसार MTC और किसी भी तृतीय-पक्ष निरीक्षण रिपोर्ट का अनुरोध करें।
निरीक्षण और दस्तावेज़ीकरण बिंदु
जब फिटिंग आती है, तो निम्नलिखित जांच करें:
- दृश्य निरीक्षण: सतह दोष, गड़गड़ाहट या क्षतिग्रस्त थ्रेड देखें। जांचें कि फिटिंग साफ है और जंग से मुक्त है।
- आयामी निरीक्षण: एंड-टू-एंड लंबाई, थ्रेड लंबाई और बोर आकार जैसे प्रमुख आयामों को मापें। कैलिब्रेटेड उपकरणों का उपयोग करें।
- थ्रेड गेजिंग: आंतरिक थ्रेड के लिए L1 और L2 गेज और बाहरी थ्रेड के लिए रिंग गेज का उपयोग करें। परिणाम रिकॉर्ड करें।
- सामग्री सत्यापन: यदि संभव हो, तो मिश्र धातु संरचना की पुष्टि करने के लिए PMI (पॉजिटिव मटेरियल आइडेंटिफिकेशन) करें, विशेष रूप से स्टेनलेस या मिश्र धातु स्टील के लिए।
- अंकन सत्यापन: पुष्टि करें कि फिटिंग सही ढंग से चिह्नित है और अंकन MTC से मेल खाता है।
- दस्तावेज़ समीक्षा: जांचें कि MTC में हीट नंबर, रासायनिक विश्लेषण और यांत्रिक गुण शामिल हैं। सुनिश्चित करें कि प्रमाणपत्र हस्ताक्षरित और दिनांकित है।
सामान्य जोखिम और उन्हें कैसे कम करें
- गलत थ्रेड फॉर्म: कुछ आपूर्तिकर्ता एक अलग थ्रेड मानक (जैसे, BSP) का उपयोग कर सकते हैं जो समान दिखता है लेकिन विनिमेय नहीं है। हमेशा NPT निर्दिष्ट करें और गेज के साथ सत्यापित करें।
- गेज विवाद: यदि आपके निरीक्षण परिणाम आपूर्तिकर्ता से भिन्न हैं, तो ASME B1.20.1 में स्वीकार्यता अनुभाग देखें। यह अनुभाग असहमति को हल करने के लिए एक आधार प्रदान करता है।
- प्लेटिंग मुद्दे: प्लेटेड थ्रेड गेजिंग में विफल हो सकते हैं यदि प्लेटिंग मोटाई नियंत्रित नहीं है। निर्दिष्ट करें कि प्लेटिंग थ्रेड फिट को प्रभावित नहीं करना चाहिए।
- घटिया सामग्री: फोर्ज्ड फिटिंग निर्दिष्ट से कम ग्रेड की सामग्री से बनाई जा सकती है। हमेशा MTC की आवश्यकता होती है और तृतीय-पक्ष निरीक्षण पर विचार करें।
निष्कर्ष
एनपीटी थ्रेडेड फिटिंग कई पाइपिंग सिस्टम में महत्वपूर्ण घटक हैं। ASME B1.20.1 और ASME B16.11 की आवश्यकताओं को समझकर और एक मजबूत निरीक्षण योजना लागू करके, आप यह सुनिश्चित कर सकते हैं कि आपको प्राप्त फिटिंग सुरक्षित, विश्वसनीय और उद्देश्य के लिए उपयुक्त हैं। हमेशा मानकों और संस्करणों को सत्यापित करें, RFQ में अपनी आवश्यकताओं को स्पष्ट रूप से निर्दिष्ट करें, और डिलीवरी पर गहन निरीक्षण करें।
फोर्ज्ड फिटिंग के बारे में अधिक जानकारी के लिए, जिसमें सॉकेट-वेल्ड और थ्रेडेड प्रकार शामिल हैं, हमारे सॉकेट-वेल्ड फोर्ज्ड फिटिंग उत्पाद पृष्ठ पर जाएं। हमारे पाइप सहायक उपकरण की पूरी श्रृंखला देखने के लिए, हमारा पाइप सहायक उपकरण पृष्ठ देखें।
स्रोत
इस लेख में उल्लिखित उत्पादों के लिए कोटेशन चाहिए?
अपनी विशिष्टताएं भेजें और हमारी प्रेशर पाइपिंग टीम एक कार्य दिवस के भीतर जवाब देगी।
RFQ भेजेंसंबंधित पठन
 खरीद गाइड
ऑरिफिस फ्लैंज आरएफक्यू चेकलिस्ट: क्लास, टाइप, टैप्स और दस्तावेज़
ऑरिफिस फ्लैंज निर्दिष्ट करने के लिए मानक फ्लैंज आरएफक्यू से अधिक की आवश्यकता होती है। यह चेकलिस्ट ASME B16.36 के दायरे, क्लास/टाइप सीमाएं, टैप विवरण, और ऑर्डर से पहले सत्यापित करने के लिए दस्तावेज़ीकरण अंतराल को कवर करती है।
 खरीद गाइड