Introduktion
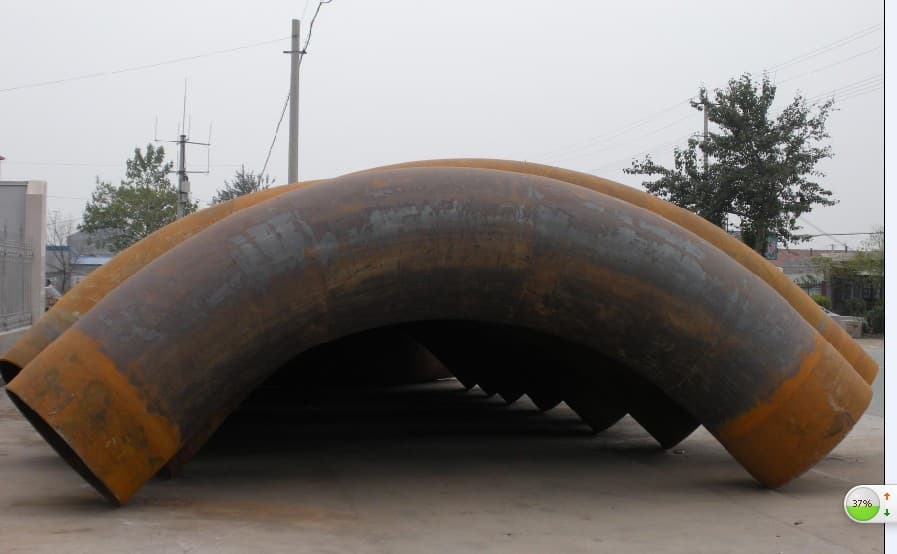
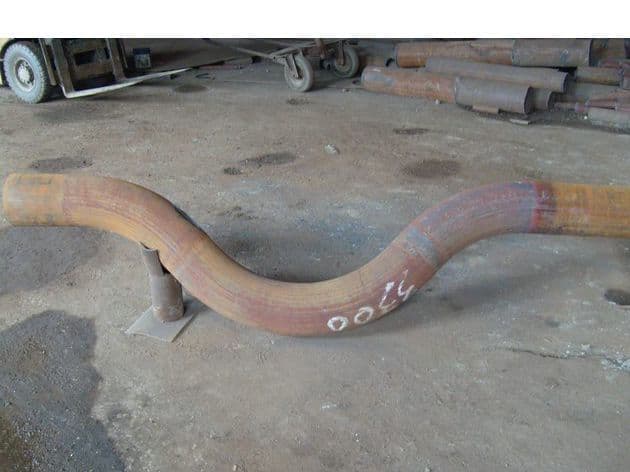
Induktionsböjar är kritiska komponenter i rörledningssystem, som möjliggör riktningsändringar samtidigt som flödeseffektivitet och strukturell integritet bibehålls. För EPC-ingenjörer och inköpschefer är det viktigt att specificera dessa böjar korrekt för att undvika kostsamma förseningar och omarbete i fält. Denna guide ger en omfattande RFQ-checklista baserad på ASME B16.49, standarden som täcker fabrikstillverkade smidda stålrörsböjar för transport- och distributionssystem.
ASME B16.49 definierar design, material, tillverkning, testning, märkning och inspektionskrav för dessa böjar. Den gäller för kolstålsmaterial med kontrollerad kemi och mekaniska egenskaper, tillverkade med eller utan tangenter. Viktigt är att standarden är avsedd för transport- och distributionsrörledningar såsom ASME B31.4 (vätskeledningar), B31.8 (gasöverföring och distribution) och B31.11 (slamledningar). Process- och kraftrörledningar har andra krav och omfattas inte av denna standard.
Viktiga RFQ-indata
När du förbereder en RFQ för induktionsböjar måste du specificera följande väsentliga parametrar:
- Kod och utgåva: Ange tydligt ASME B16.49 och specifik utgåva (t.ex. 2023).
- Ytterdiameter och väggtjocklek: Ange nominella värden och toleranser.
- Böjvinkel: Gradantalet för böjen (t.ex. 45°, 90°).
- Böjradie: Uttrycks vanligtvis som en multipel av nominell diameter (t.ex. 3D, 5D).
- Tangenter: Specificera om raka tangenter krävs i ena eller båda ändar, och deras längder.
- Materialspecificering: Inkludera ASTM/ASME-materialkvalitet, såsom API 5L X52 eller ASTM A106 Grade B, tillsammans med eventuella tilläggskrav.
- Värmebehandling: Ange om normalisering, härdning och anlöpning eller spänningsutglödgning krävs.
- Undersökningskrav: Specificera NDT-metoder (t.ex. RT, UT, MT, PT) och acceptanskriterier.
Geometri och toleranser
Induktionsböjar tillverkas genom att värma en lokaliserad zon av röret och böja det till önskad radie. Processen kan orsaka väggförtunning på ytterradien och förtjockning på innerradien. ASME B16.49 sätter gränser för dessa variationer, men de faktiska värdena beror på böjradie, väggtjocklek och tillverkningsprocess. Därför bör du inte anta universella ovalitets-, förtunnings- eller hårdhetsgränser. Ange istället endast värden från godkänd projektdatasheet eller tillverkarens dokumenterade kapacitet.
För kritiska dimensioner, såsom ytterdiameter vid böjen, väggtjocklek vid extrados och intrados, och ändfasgeometri, bör RFQ:n kräva att tillverkaren tillhandahåller dimensionsinspektionsrapporter. Dessa rapporter bör jämföras mot toleranserna i ASME B16.49 och projektspecifikationerna.
Material och värmebehandling
ASME B16.49 kräver kolstål med kontrollerad kemi och mekaniska egenskaper. Materialet måste vara spårbart till ett milltestcertifikat (MTC) enligt EN 10204 3.1 eller 3.2, beroende på projektkrav. RFQ:n bör specificera materialkvalitet, inklusive eventuella tilläggskrav såsom slagprovning vid specificerad temperatur.
Värmebehandling krävs ofta för att återställa mekaniska egenskaper efter bockning. Vanliga behandlingar inkluderar normalisering, härdning och anlöpning, eller spänningsutglödgning. RFQ:n måste ange krävd värmebehandlingsprocess och acceptanskriterier för hårdhet och draghållfasthet. Tillverkaren bör tillhandahålla värmebehandlingsdiagram och intyga att behandlingen utförts enligt specificerad procedur.
Testning och inspektion
ASME B16.49 kräver vissa tester, men RFQ:n bör specificera ytterligare tester baserat på projektkrav. Vanliga tester inkluderar:
- Dragprov på basmaterialet och, om krävs, på svetssömmen (för svetsat rör).
- Hårdhetstester för att säkerställa att böjen uppfyller specificerade gränser.
- Slagprov (Charpy V-notch) vid specificerad temperatur.
- Hydrostatisk testning om krävs av projektkoden.
- Icke-förstörande provning (NDT) såsom radiografi (RT), ultraljudstestning (UT), magnetpulverprovning (MT) eller penetrantprovning (PT) på böjen och svetsar.
För inspektion bör RFQ:n kräva att tillverkaren tillhandahåller en detaljerad inspektions- och testplan (ITP) och tillåta tredjepartsinspektion om det behövs. Dokumentation bör inkludera MTC, värmebehandlingsprotokoll, NDT-rapporter och dimensionsinspektionsrapporter.
Vanliga risker och åtgärder
- Ofullständiga specifikationer: Saknad böjradie eller tangentlängder kan leda till felaktig tillverkning. Åtgärda genom att använda en detaljerad RFQ-checklista.
- Materialfel: Att använda ett material som inte lämpar sig för driftförhållandena kan orsaka för tidigt brott. Verifiera att materialkvalitet och värmebehandling uppfyller projektkraven.
- Otillräcklig testning: Att hoppa över nödvändiga tester kan resultera i oupptäckta defekter. Säkerställ att ITP:n inkluderar alla nödvändiga tester och inspektioner.
- Avvikelse från kod: Standarden utesluter uttryckligen process- och kraftrörledningar. Att använda ASME B16.49 för dessa applikationer kan vara olämpligt. Bekräfta tillämplig kod för ditt projekt.
Inköpskontroller
Innan du lägger en order, verifiera följande:
- Tillverkarens kvalifikation och erfarenhet med induktionsböjar.
- Efterlevnad av ASME B16.49 och eventuella ytterligare projektspecifikationer.
- Tillgång till nödvändig dokumentation, inklusive MTC och värmebehandlingsprotokoll.
- Förmåga att utföra nödvändig NDT och testning.
- Ledtid och leveransschema.
För en omfattande lista över rörprodukter, besök vår produktsida. Om du har specifika krav, kontakta oss gärna här för hjälp.
Källförteckning
Behöver du en offert för produkterna i denna artikel?
Skicka dina specifikationer så svarar vårt tryckrörsteam inom en arbetsdag.
Skicka RFQVidare läsning
 Köpguide
ASME PCC-1 Kontrollista för montering av flänsförband för köpare
En praktisk checklista för EPC-ingenjörer och inköpschefer för att verifiera ASME PCC-1-efterlevnad vid montering av flänsförband, inklusive procedurer, utbildning och dokumentation.
 Köpguide