Tillverkningsjournal för rördelar: Checklista för slutdokumentation
Köpguide
Tillverkningsjournal för rördelar: Checklista för slutdokumentation
En tillverkningsjournal (MRB) är mer än ett enda certifikat. Den här guiden förklarar hur man sammanställer och verifierar den kompletta dokumentationspaketet för smidda stålrördelar, inklusive standarder, spårbarhet, inspektion och frisläppningsregister.
31 oktober 2026·6 min·Hebei Haihao Group
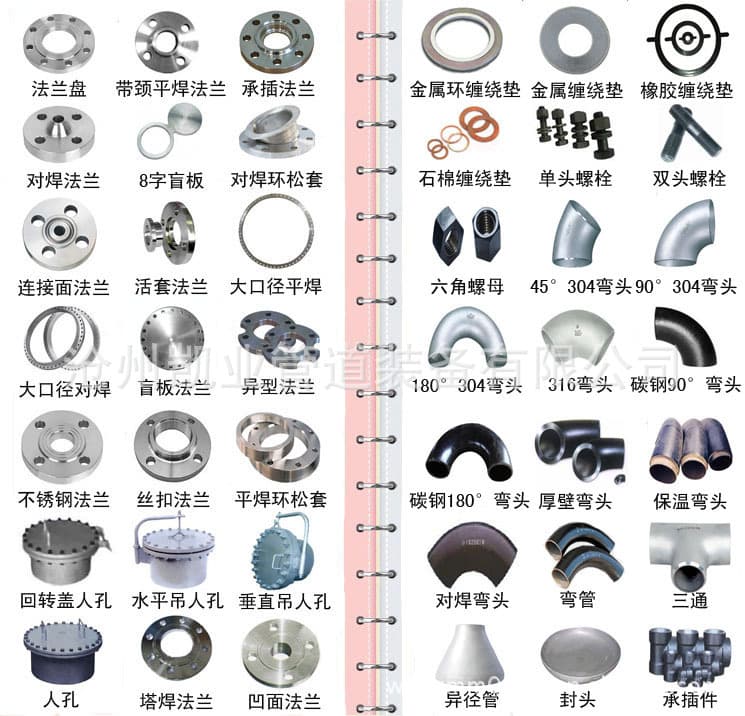
管件总图.jpg
Vad är en tillverkningsjournal?
En tillverkningsjournal (MRB) är den kompletta uppsättningen dokument som styrker tillverkning, inspektion och provning av en batch rördelar. Det är inte ett enda certifikat; det är en strukturerad sammanställning som gör det möjligt för en EPC-ingenjör, inköpschef eller inspektör att spåra varje rördel från råmaterial till slutligt frisläppande. MRB:n måste överensstämma med inköpsordern och den godkända inspektions- och provningsplanen (ITP).
För smidda stålrördelar innehåller MRB:n vanligtvis materialcertifikat, värmebehandlingsprotokoll, dimensionsinspektionsrapporter, NDE-rapporter, provningsresultat och en slutlig frisläppningsnot. Det exakta innehållet beror på produktspecifikationen, tillämplig dimensionsstandard och vilken typ av inspektionsdokument som krävs enligt kontraktet.
Standarder som styr slutdokumentationspaketet
Två nyckelstandarder täcker olika delar av dokumentationspaketet:
– Detta är den gemensamma kravspecifikationen för smidda stålrördelar. Den gäller för delar tillverkade av smiden, stänger, plåtar eller sömlösa/svetsade rörprodukter. Den definierar krav för värmebehandling, kemisk analys, mekanisk provning och andra gemensamma förfaranden. När en enskild produktspecifikation (t.ex. A234/A234M, A403/A403M, A420/A420M) åberopar A960/A960M, gäller kraven i den enskilda specifikationen vid konflikt.
EN 10204 – Denna standard definierar typerna av inspektionsdokument som levereras till köparen för metalliska produkter. Den används tillsammans med produktspecifikationer som anger tekniska leveransvillkor. EN 10204-dokument inkluderar typ 2.1, 2.2, 3.1 och 3.2-certifikat, var och en med olika nivåer av spårbarhet och tredjepartsinblandning.
En dimensionsstandard som ASME B16.9 täcker övergripande dimensioner, toleranser, klassificeringar, provning och märkning för fabrikstillverkade smidda buttweldingdelar. Den är inte en material- eller inspektionsdokumentstandard; den kompletterar materialspecifikationen och inspektionsdokumenttypen. Därför måste MRB:n inkludera bevis på att delarna uppfyller både dimensionskraven i ASME B16.9 och material-/inspektionskraven i tillämplig ASTM-specifikation och EN 10204-typ.
Kärnsektioner i MRB:n
En komplett MRB bör vara organiserad i sektioner som möjliggör snabb verifiering. Följande checklista baseras på vanlig industripraxis och kraven i de refererade standarderna.
1. Inköpsorder och ITP
MRB:n måste börja med en kopia av inköpsordern och den godkända ITP:n. ITP:n definierar hållpunkter, inspektionssteg och nödvändig dokumentation. Det slutliga indexet måste stämma överens med ITP:n, vilket visar att varje krävd inspektion och provning har utförts och dokumenterats.
2. Materialcertifikat och värmespårbarhet
Varje värme av material som används måste ha ett materialcertifikat, vanligtvis ett EN 10204 3.1- eller 3.2-certifikat. Certifikatet måste inkludera värmenummer, kemisk sammansättning och mekaniska egenskaper. MRB:n måste visa en tydlig spårbarhetsmatris som kopplar varje rördel (eller parti) till dess värmenummer och motsvarande certifikat.
3. Värmebehandlingsprotokoll
Om värmebehandling krävs (t.ex. normalisering, härdning och anlöpning, lösningsglödgning), måste MRB:n inkludera tid-temperaturdiagram eller loggar. Dessa protokoll måste visa att behandlingen utfördes inom de specificerade parametrarna. För delar som omfattas av ASTM A960/A960M definieras värmebehandlingsprocedurerna i den enskilda produktspecifikationen.
4. Dimensionsinspektionsrapporter
Dimensionskontroller måste utföras mot tillämplig standard, såsom ASME B16.9. MRB:n bör inkludera dimensionsinspektionsrapporter för varje parti, som visar uppmätta värden och toleranser. För kritiska dimensioner, såsom väggtjocklek och ändfas, måste rapporterna vara undertecknade av inspektören.
5. Icke-förstörande provning (NDE) rapporter
Om NDE krävs (t.ex. radiografi, ultraljud, penetrant eller magnetpulver), måste MRB:n inkludera NDE-rapporterna, inklusive metod, acceptanskriterier och resultat. Rapporterna bör referera till tillämplig standard och den använda proceduren.
6. Mekaniska provningsrapporter
Dragprov, hårdhet, slagprov och hydrostatiska provningar är vanliga för smidda stålrördelar. MRB:n måste inkludera provningsrapporterna, som bör visa provvärdena och specifikationsgränserna. För lågtemperaturservice är slagprovsresultat vid specificerad temperatur kritiska.
7. Avvikelser och avvikelserapporter
Eventuella avvikelser från inköpsordern eller specifikationen måste dokumenteras. MRB:n bör inkludera en avvikelserapport, dispositionen (t.ex. acceptera som är, reparera, avvisa) och godkännande från köparen om så krävs. Avvikelser som inte godkänts måste tydligt identifieras.
8. Slutligt frisläppningsregister
MRB:n måste avslutas med ett slutligt frisläppningsdokument, undertecknat av tillverkarens kvalitetsrepresentant, som anger att delarna uppfyller alla krav. Detta frisläppande är separat från inspektionsdokumenttypen och är en del av tillverkarens kvalitetssystem.
Inköpskontroller och RFQ-inputs
När du begär offerter för rördelar, specificera följande för att säkerställa att MRB:n blir komplett:
Produktspecifikation (t.ex. ASTM A234 WPB, A403 WP316L) och utgåva år.
Dimensionsstandard (t.ex. ASME B16.9) och storleksintervall.
Inspektionsdokumenttyp enligt EN 10204 (t.ex. 3.1 eller 3.2). Om 3.2 krävs, måste tredjepartsinspektionsbyrån namnges.
Ytterligare krav såsom NDE, hydrostatisk provning eller slagprovning vid specifik temperatur.
Märkningskrav enligt tillämplig standard (t.ex. MSS SP-25).
Under RFQ-stadiet, be tillverkaren att tillhandahålla ett exempel på MRB-index eller en lista över dokument de kommer att leverera. Detta hjälper till att undvika överraskningar vid slutinspektion.
Inspektions- och dokumentationspunkter
Under slutinspektion, verifiera följande:
MRB-indexet matchar inköpsordern och ITP:n.
Alla materialcertifikat är läsliga och innehåller nödvändig information.
Värmenummer på delarna matchar värmenumren i MRB:n.
Värmebehandlingsprotokoll är kompletta och inom specificerade intervall.
Dimensionsrapporter täcker alla nödvändiga dimensioner och är undertecknade.
NDE-rapporter är undertecknade av certifierad personal och refererar till korrekt procedur.
Mekaniska provningsrapporter visar värden inom specifikationsgränserna.
Eventuella avvikelser är godkända och dokumenterade.
Det slutliga frisläppningsregistret är undertecknat och daterat.
Vanliga risker och hur man undviker dem
Ofullständig spårbarhet: Om värmenummer saknas eller inte matchar, är MRB:n ogiltig. Verifiera alltid spårbarhetsmatrisen.
Felaktig inspektionsdokumenttyp: Ett EN 10204 2.2-certifikat ger inte samma säkerhetsnivå som ett 3.1. Bekräfta krävd typ innan beställning.
Saknade NDE-rapporter: Vissa specifikationer kräver NDE, men MRB:n kan utelämna det. Korsreferera ITP:n.
Dimensionsavvikelser: Delar kan vara utanför tolerans men inte rapporterade. Insistera på dimensionsrapporter.
Ej godkända avvikelser: Om en avvikelse inte godkänns av köparen, kan delen avvisas. Säkerställ att alla avvikelser är dokumenterade och godkända.
Slutord
Tillverkningsjournalen är ryggraden i kvalitetssäkring för rördelar. Genom att förstå rollerna för ASTM A960/A960M, EN 10204 och ASME B16.9 kan du sammanställa ett komplett och verifierbart paket. Anpassa alltid MRB:n till inköpsordern och ITP:n, och verifiera varje sektion innan du accepterar leverans.
För mer information om rördelsstandarder och inköp, utforska vår produkter sida eller kontakta oss för hjälp.
En praktisk guide för EPC-köpare och inspektörer om exportförpackning av rördelar, som täcker ASTM D3951, CTU-koden, korrosionsskydd och en checklista före avsändning.
Att specificera duplexa rostfria rördelar kräver mer än kvalitet och storlek. Denna guide förklarar ASTM A815 rördelsklasser, ASTM A923 testning av intermetalliska faser, och de RFQ-detaljer som EPC-köpare måste definiera för att undvika kostsamma fel.
Att verifiera NDT-personalens certifikat handlar om mer än att kontrollera namn och utgångsdatum. Denna guide förklarar nyckelelementen—metod, nivå, sektor och omfattning—och belyser skillnaderna mellan ISO 9712, ASNT 9712, ASNT NDT och arbetsgivarbaserade SNT-TC-1A-certifieringar.