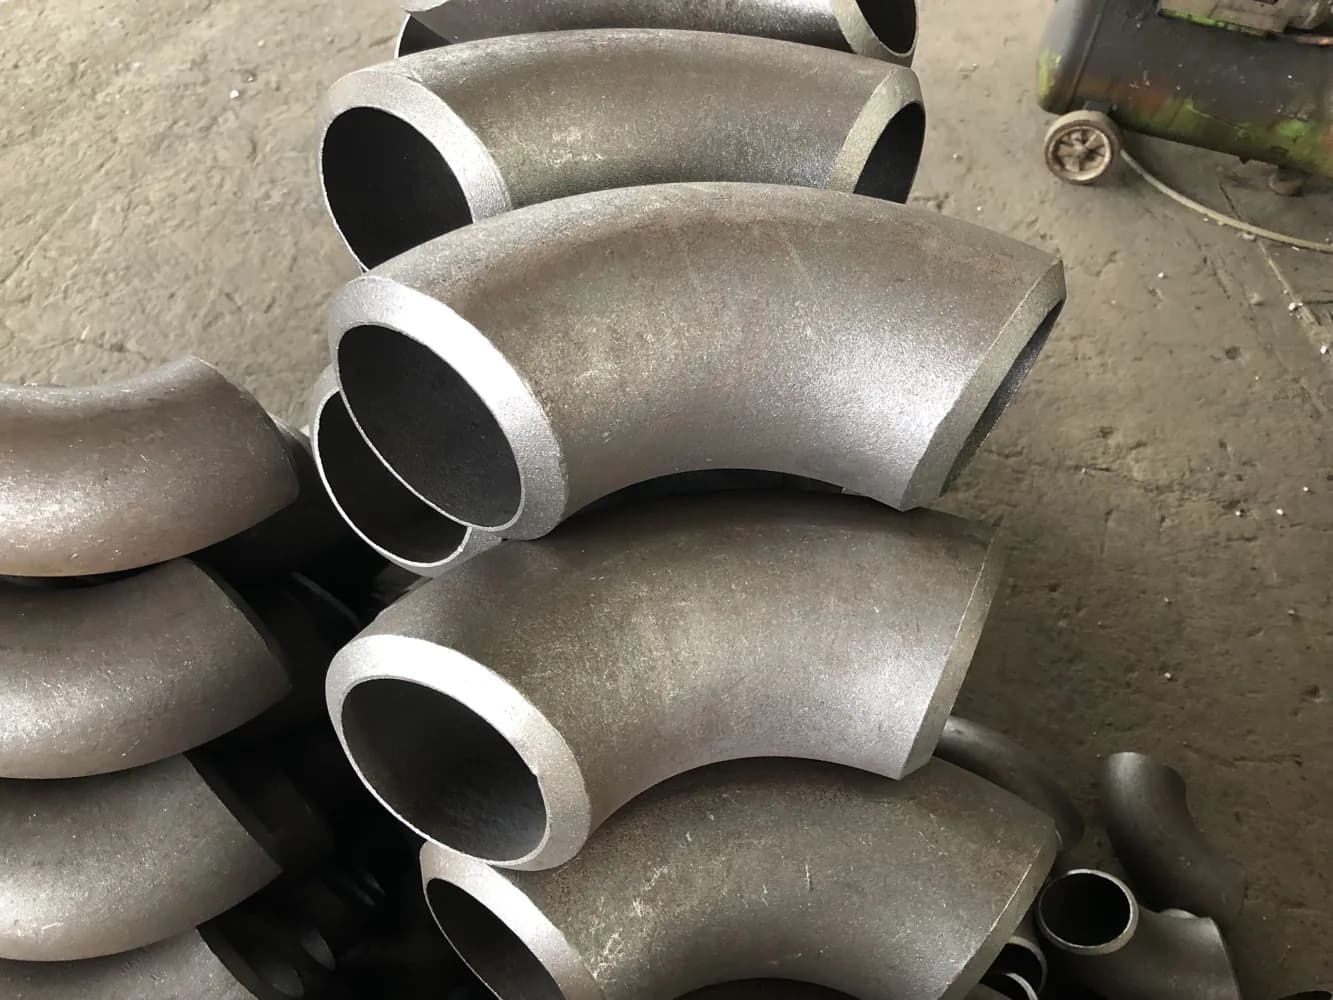
为什么这个标准对采购方很重要
当采购订单上写"A234 WPB"时,实际上同时指定了三件事:化学成分上限、成型温度窗口、热处理工艺。任何一项出错,管件要么过不了检验,要么现场焊接出问题,要么服役过程中开裂。
本文整理标准里真实需要的数字,方便采购工程师审核 MTC(材质证明书)时直接对照。
化学成分上限(按炉次分析)
WPB 等级管件(钢管或钢板原料制造):
| 元素 | 上限 |
|---|---|
| 碳 C | 0.30 %(炉次分析) |
| 锰 Mn | 0.29-1.06 %(滑动) |
| 磷 P | 0.050 % |
| 硫 S | 0.058 % |
技术文章
理解 ASTM A234 WPB 的化学成分、成型温度窗口和焊后热处理要求,避免管件采购在检验环节出意外。
当采购订单上写"A234 WPB"时,实际上同时指定了三件事:化学成分上限、成型温度窗口、热处理工艺。任何一项出错,管件要么过不了检验,要么现场焊接出问题,要么服役过程中开裂。
本文整理标准里真实需要的数字,方便采购工程师审核 MTC(材质证明书)时直接对照。
WPB 等级管件(钢管或钢板原料制造):
| 元素 | 上限 |
|---|---|
| 碳 C | 0.30 %(炉次分析) |
| 锰 Mn | 0.29-1.06 %(滑动) |
| 磷 P | 0.050 % |
| 硫 S | 0.058 % |
| 硅 Si | 最低 0.10 % |
| Cu + Ni + Cr + Mo 之和 | 1.00 % |
| Cr + Mo 之和 | 0.32 % |
Mn 滑动规则:碳含量从 0.30 % 每降低 0.01 %,Mn 上限可增加 0.06 %,但 Mn 不能超过 1.35 %。
碳当量 CEV:按炉次分析最大 0.50,公式CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
CEV 偏高意味着现场焊接需要预热,资源有限的项目要警惕。
A234 规定:热成型管件最终成型温度在 620-980 °C 之间,且空冷的,可以不再做单独热处理。
超出这个区间——比如冷成型或热成型后淬火——必须按标准做完整正火或退火。
管件焊到管线上之后,A234 参考的 PWHT 区间是 595-675 °C,并要求焊接区做射线检测。如果是高温蒸汽管线或地震区炼厂用,订单上要写明:
材质证书到手后:
本文为采购参考资料。商业交易请以 ASTM A234 最新发布版本为准。
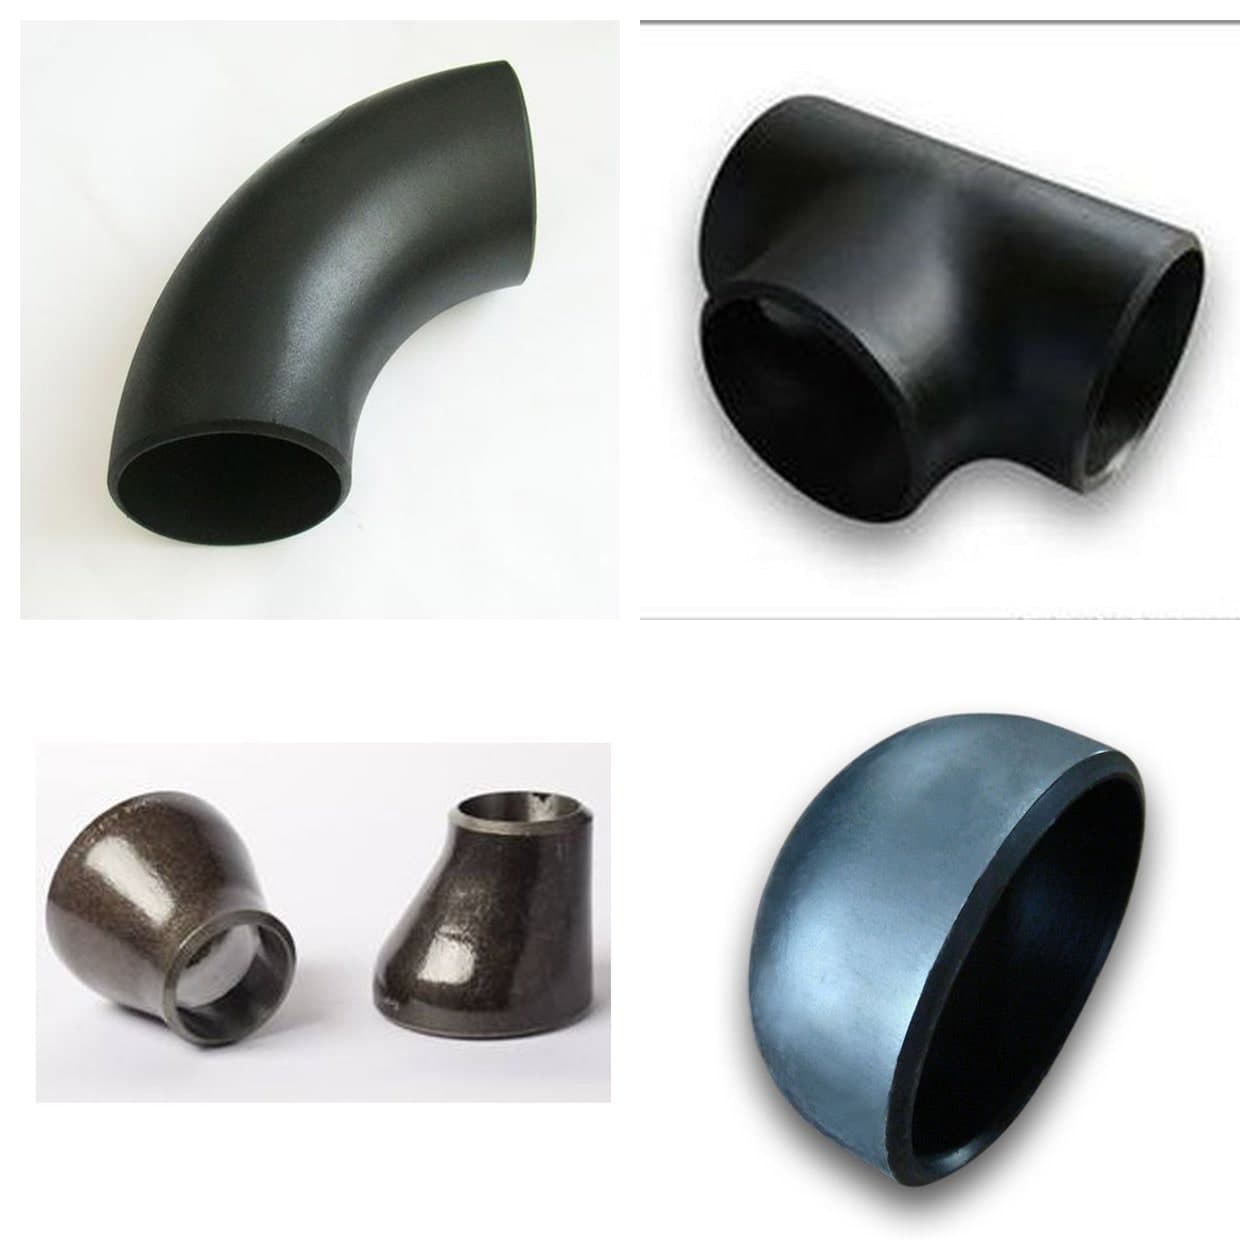
如需以上规格的实物供应,可参考以下海浩管件 / 法兰类目:
或前往 全部产品 浏览,按 ASTM / ASME / EN / GB 标准筛选具体规格、材质、尺寸范围。
 技术文章
ASTM A182 标准下,晶粒度测试仅对某些牌号是强制性的。了解 ASTM E112 何时适用、使用哪些方法,以及买方在验收管件前必须核实哪些内容。
技术文章管件的夏比冲击记录通常包含小尺寸试样。了解ASTM E23和A370的实际要求,以及验收标准应在何处查找。
 技术文章
A234及其他锻钢管件的焊缝修复验收由产品规范、A960/A960M通用要求和采购订单决定,而非通用的目视合格/不合格规则。以下为需核实的内容。
4 小时内报价
需要这些产品的报价?发送规格,我们的压力管道工程师将在 4 个工作小时内回复。