Liste de contrôle RFQ pour coudes par induction : géométrie, matériau, essais
Guide d'achat
Liste de contrôle RFQ pour coudes par induction : géométrie, matériau et essais
Une liste de contrôle RFQ pratique pour les coudes par induction ASME B16.49, couvrant la géométrie, le matériau, les essais et les exigences documentaires pour les canalisations de transport et de distribution.
10 octobre 2026·6 min·Hebei Haihao Group
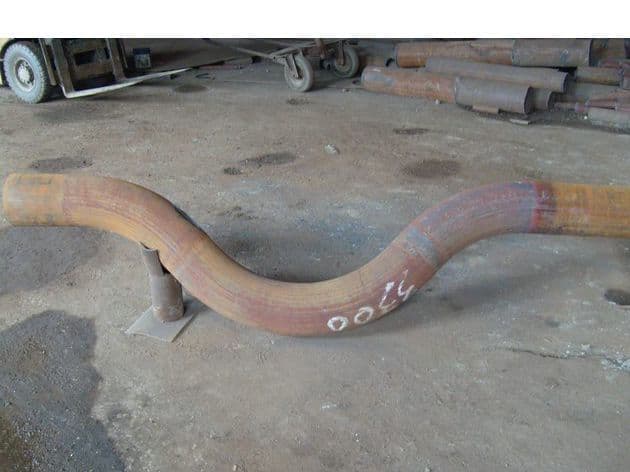
S形弯管.jpg
Introduction
Les coudes par induction sont des composants critiques dans les systèmes de canalisations, permettant des changements de direction tout en maintenant l'efficacité d'écoulement et l'intégrité structurelle. Pour les ingénieurs EPC et les responsables des achats, spécifier correctement ces coudes est essentiel pour éviter des retards coûteux et des reprises sur site. Ce guide fournit une liste de contrôle RFQ complète basée sur l'ASME B16.49, la norme couvrant les coudes par induction en acier forgé à souder bout à bout, fabriqués en usine, pour les systèmes de transport et de distribution.
L'ASME B16.49 définit les exigences de conception, de matériau, de fabrication, d'essai, de marquage et d'inspection pour ces coudes. Elle s'applique aux matériaux en acier au carbone avec une chimie et des propriétés mécaniques contrôlées, produits avec ou sans tangentes. Il est important de noter que la norme est destinée aux applications de canalisations de transport et de distribution telles que l'ASME B31.4 (canalisations de liquides), B31.8 (transport et distribution de gaz) et B31.11 (canalisations de boues). Les canalisations de procédé et de puissance ont des exigences différentes et ne sont pas couvertes par cette norme.
Entrées RFQ clés
Lors de la préparation d'une RFQ pour des coudes par induction, vous devez spécifier les paramètres essentiels suivants :
Code et édition : Indiquez clairement l'ASME B16.49 et l'édition spécifique (par exemple, 2023).
: Fournissez les valeurs nominales et les tolérances.
Angle de coude : Le degré du coude (par exemple, 45°, 90°).
Rayon de courbure : Généralement exprimé comme un multiple du diamètre nominal (par exemple, 3D, 5D).
Tangentes : Spécifiez si des tangentes droites sont requises sur une ou les deux extrémités, et leurs longueurs.
Spécification du matériau : Incluez la nuance de matériau ASTM/ASME, telle que API 5L X52 ou ASTM A106 Grade B, ainsi que toute exigence supplémentaire.
Traitement thermique : Indiquez si une normalisation, une trempe et revenu, ou un détensionnement est requis.
Exigences d'examen : Spécifiez les méthodes de contrôle non destructif (CND) (par exemple, RT, UT, MT, PT) et les critères d'acceptation.
Géométrie et tolérances
Les coudes par induction sont fabriqués en chauffant une zone localisée du tube et en le cintrant au rayon souhaité. Le processus peut provoquer un amincissement de la paroi sur le rayon extérieur et un épaississement sur le rayon intérieur. L'ASME B16.49 fixe des limites sur ces variations, mais les valeurs réelles dépendent du rayon de courbure, de l'épaisseur de paroi et du processus de fabrication. Par conséquent, vous ne devez pas supposer des limites universelles d'ovalisation, d'amincissement ou de dureté. Au lieu de cela, citez uniquement les valeurs de la fiche technique de projet approuvée ou les capacités documentées du fabricant.
Pour les dimensions critiques, telles que le diamètre extérieur au niveau du coude, l'épaisseur de paroi à l'extrados et à l'intrados, et la géométrie du chanfrein d'extrémité, la RFQ doit exiger du fabricant qu'il fournisse des rapports d'inspection dimensionnelle. Ces rapports doivent être comparés aux tolérances spécifiées dans l'ASME B16.49 et aux spécifications du projet.
Matériau et traitement thermique
L'ASME B16.49 exige de l'acier au carbone avec une chimie et des propriétés mécaniques contrôlées. Le matériau doit être traçable jusqu'à un certificat de contrôle en usine (MTC) selon EN 10204 3.1 ou 3.2, selon les exigences du projet. La RFQ doit spécifier la nuance de matériau, y compris toute exigence supplémentaire telle que des essais de résilience à une température spécifiée.
Un traitement thermique est souvent requis pour restaurer les propriétés mécaniques après le cintrage. Les traitements courants comprennent la normalisation, la trempe et revenu, ou le détensionnement. La RFQ doit indiquer le processus de traitement thermique requis et les critères d'acceptation pour la dureté et les propriétés de traction. Le fabricant doit fournir les courbes de traitement thermique et certifier que le traitement a été effectué conformément à la procédure spécifiée.
Essais et inspection
L'ASME B16.49 impose certains essais, mais la RFQ doit spécifier des essais supplémentaires en fonction des exigences du projet. Les essais courants comprennent :
Essais de traction sur le matériau de base et, si requis, sur le cordon de soudure (pour les tubes soudés).
Essais de dureté pour garantir que le coude respecte les limites spécifiées.
Essais de résilience (Charpy V) à une température spécifiée.
Essais hydrostatiques si requis par le code du projet.
Contrôles non destructifs (CND) tels que la radiographie (RT), les essais par ultrasons (UT), le magnétoscopie (MT) ou le ressuage (PT) sur la zone du coude et les soudures.
Pour l'inspection, la RFQ doit exiger du fabricant qu'il fournisse un plan d'inspection et d'essais (ITP) détaillé et permettre une inspection par un tiers si nécessaire. La documentation doit inclure les MTC, les enregistrements de traitement thermique, les rapports CND et les rapports d'inspection dimensionnelle.
Risques courants et mesures d'atténuation
Spécifications incomplètes : Un rayon de courbure ou des longueurs de tangente manquants peuvent conduire à une fabrication incorrecte. Atténuez ce risque en utilisant une liste de contrôle RFQ détaillée.
Inadéquation du matériau : L'utilisation d'un matériau non adapté aux conditions de service peut provoquer une défaillance prématurée. Vérifiez que la nuance de matériau et le traitement thermique répondent aux exigences du projet.
Essais inadéquats : Omettre les essais requis peut entraîner des défauts non détectés. Assurez-vous que l'ITP inclut tous les essais et inspections nécessaires.
Non-conformité au code : La norme exclut explicitement les canalisations de procédé et de puissance. L'utilisation de l'ASME B16.49 pour ces applications peut être inappropriée. Confirmez le code applicable pour votre projet.
Vérifications d'approvisionnement
Avant de passer une commande, vérifiez les points suivants :
Qualification et expérience du fabricant en matière de coudes par induction.
Conformité à l'ASME B16.49 et à toute spécification supplémentaire du projet.
Disponibilité de la documentation requise, y compris les MTC et les enregistrements de traitement thermique.
Capacité à effectuer les CND et essais requis.
Délai de livraison et calendrier de livraison.
Pour une liste complète des produits de tuyauterie, visitez notre page produits. Si vous avez des exigences spécifiques, n'hésitez pas à nous contacter pour obtenir de l'aide.
Une liste de contrôle pratique pour les ingénieurs EPC et les responsables des achats afin de vérifier la conformité à l'ASME PCC-1 dans l'assemblage de joints à brides boulonnées, couvrant les procédures, la formation et la documentation.
Spécifier des brides à orifice nécessite plus qu'une demande de devis standard pour brides. Cette liste de contrôle couvre le champ d'application de l'ASME B16.36, les limites de classe/type, les détails des prises et les lacunes documentaires à vérifier avant de commander.
Les brides en fonte grise et en fonte ductile sont couvertes par différentes normes ASME avec des classes et des pressions nominales distinctes. Ce guide explique les principales différences, les contrôles d'approvisionnement et les exigences de demande de devis pour éviter des erreurs de spécification coûteuses.
4 oct. 20265 minHebei Haihao Group
Devis sous 4 h
Produits abordés dans cet article
Besoin d'un devis ? Envoyez vos spécifications, notre bureau tuyauteries répond sous 4 heures ouvrées.