ASTM A815の紹介
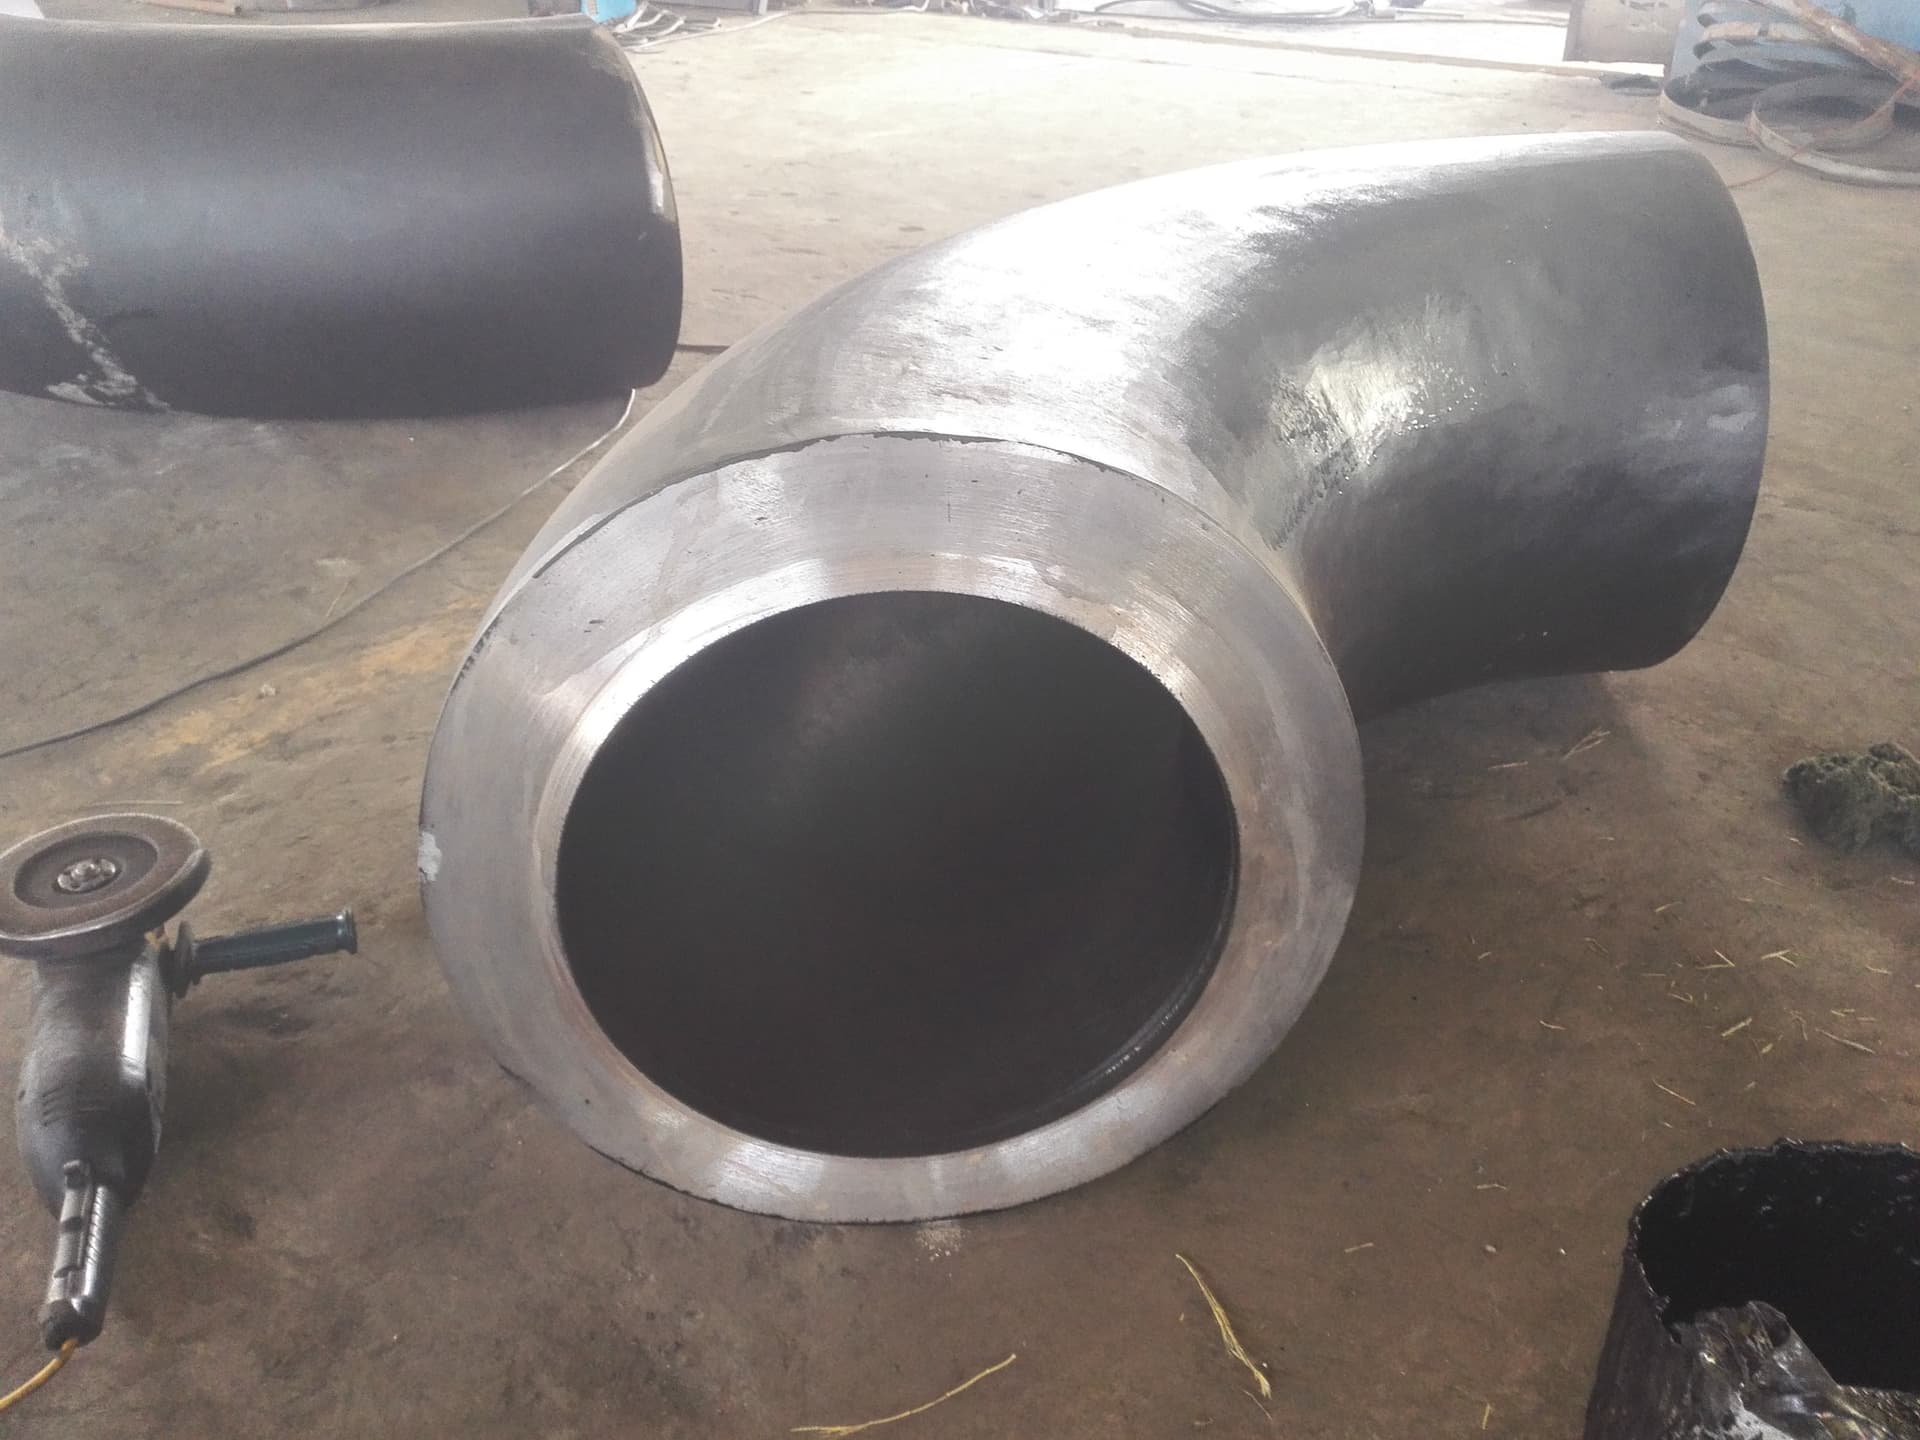
ASTM A815/A815Mは、鍛造フェライト系、フェライト・オーステナイト系(二相)、およびマルテンサイト系ステンレス鋼配管継手の標準規格です。この規格は、シームレスおよび溶接構造の継手を対象としており、腐食性または高圧サービス向けの二相ステンレス継手を調達するEPCエンジニアや調達マネージャーにとって重要な文書です。
この規格は、WPとCRの2つの一般クラスを定義しています。これらのクラス指定は合金グレードではなく、継手の製造および検査要件を表します。これらを理解することは、正しい製品を指定し、受け取った製品がプロジェクトのニーズを満たしていることを確認するために不可欠です。
WPクラス:4つのサブクラス
クラスWP継手は、鍛造鋼継手の一般要件規格であるASTM A960/A960Mの要件に従って製造されます。WPは、それぞれ異なるマーキングと検査レベルを持つ4つのサブクラスに細分されます。
- WP-S:シームレス製品からシームレス工法で製造された継手。つまり、継手自体に縦方向または円周方向の溶接部がありません。マーキングは
WP-Sです。 - WP-W:継手の製造または構造溶接が放射線透過試験された溶接部を含む継手。このサブクラスでは溶接が許可されますが、規格の合格基準に従って放射線透過試験(RT)を行う必要があります。マーキング:
WP-W。 - WP-WX:すべての溶接部が放射線透過試験された溶接部を含む継手。これはWP-Wよりも厳しい要件であり、すべての溶接部を検査する必要があります。マーキング:
WP-WX。 - WP-WU:すべての溶接部が超音波探傷試験(UT)された溶接部を含む継手。これは完全な放射線透過試験の代替であり、超音波検査を使用します。マーキング:
WP-WU。
クラス記号は合金グレードを置き換えるものではないことに注意することが重要です。二相ステンレス継手の場合、サービス要件に応じて、UNS S31803やS32205(2205)、またはS32750(2507)などのグレードも指定する必要があります。
CRクラス:MSS SP-43
クラスCR継手は、低圧・耐食性用途向けの鍛造ステンレス鋼突合せ溶接継手の規格であるMSS SP-43の要件に従って製造されます。これらの継手は通常、ASME B16.9のより厳しい要件が不要な、重要度の低い低圧サービスで使用されます。
CR継手はASME B16.9の対象外であり、寸法および圧力定格の基準が異なります。これらは、中程度の圧力で腐食性媒体を扱う化学および石油化学プラントでよく使用されます。
圧力定格と規格
ASTM A815は、WP継手は規格のセクション13.2に適合する圧力定格を持ち、CR継手はセクション13.3に適合する圧力定格を持つと規定しています。これらのセクションは、該当する寸法規格を参照しています。
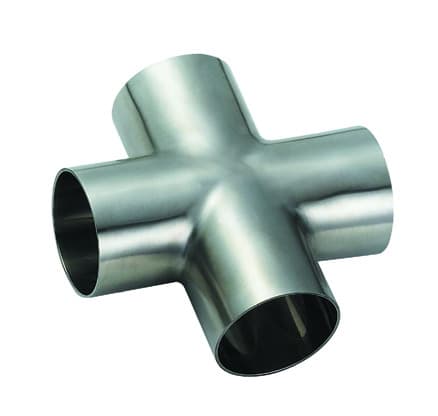
- WP継手は、一般的にASME B16.9に従って製造されます。これは、NPS 1/2からNPS 48までの工場製鍛造突合せ溶接継手を対象としています。ASME B16.9は、高圧突合せ溶接継手の最も一般的な寸法規格です。
- CR継手は、低圧耐食性継手用のMSS SP-43に従って製造されます。MSS SP-43はNPS 24までのサイズを対象としており、B16.9のより高い圧力定格が不要な用途に使用されます。
継手を指定する際には、WPまたはCRのどちらが必要か、および対応する寸法規格を明示する必要があります。
熱処理と材料要件
ASTM A815は、すべての継手が熱処理を受けることを要求しており、材料グレードに応じて特定の冷却プロセスと焼戻し温度が指定されています。この規格はまた、炭素、マンガン、リン、シリコン、硫黄、ニッケル、クロム、モリブデン、銅、窒素、チタンなどの元素の化学組成制限も指定しています。機械的特性(降伏強度、引張強度、伸び、硬さ)は、指定された値に適合する必要があります。
二相ステンレス継手の場合、所望のフェライト-オーステナイトバランスと耐食性を達成するために熱処理が重要です。購入者は、製造業者の熱処理手順が文書化され、最終特性が規格を満たしていることを確認する必要があります。
調達チェックとRFQ入力
ASTM A815二相継手のRFQを準備する際には、以下を含めてください。
- クラス:WP-S、WP-W、WP-WX、WP-WU、またはCRを指定します。完全な放射線透過試験が必要な場合はWP-WXを選択し、超音波探傷試験を希望する場合はWP-WUを選択します。
- 合金グレード:例:UNS S31803、S32205、S32750など。
- 寸法規格:WPの場合はASME B16.9、CRの場合はMSS SP-43。
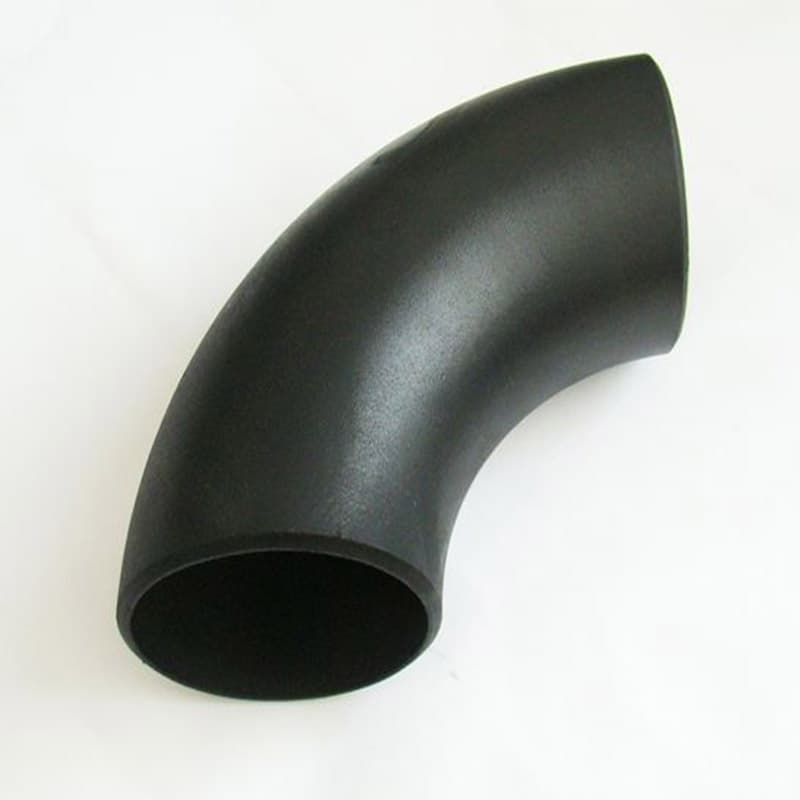
- サイズ、スケジュール、継手タイプ:例:6インチ、スケジュール40、90度ロングラジアスエルボ。
- 熱処理要件:製造業者が熱処理記録を提供することを確認します。
- 試験と検査:PMI、水圧試験、第三者検査などの追加のNDTを指定します。
検査と文書化のポイント
検査中に、以下を確認してください。
- マーキング:各継手には、クラス記号(例:WP-S、WP-WX)と合金グレードがマークされている必要があります。マーキングが永続的で読みやすいことを確認します。
- 材料試験証明書(MTC):MTCに化学組成、機械的特性、熱処理の詳細が含まれていることを確認します。証明書はASTM A815と特定のグレードを参照している必要があります。
- 放射線透過試験またはUTレポート:WP-W、WP-WX、またはWP-WU継手の場合、NDTレポートを要求して、溶接部が検査され、合格基準を満たしたことを確認します。
- 寸法検査:該当する規格(ASME B16.9またはMSS SP-43)に対して寸法を確認します。
- 目視検査:表面欠陥、溶接品質、全体的な仕上がりを確認します。
一般的なリスクとその回避方法
- クラス記号の誤解:一部の購入者は、WP-WXがシームレス継手を意味すると想定しています。そうではありません。すべての溶接部が放射線透過試験されていることを意味します。常に製造方法を確認してください。
- 高圧サービスでのCR継手の使用:CR継手は低圧用途向けです。高圧ラインで使用すると故障につながる可能性があります。常に圧力定格を確認してください。
- 不十分なNDT:重要度の高いサービスの場合、必要なNDTが実施され文書化されていることを確認してください。WP-WXを指定したのにWP-W継手を受け入れないでください。
- 誤った合金グレード:二相グレードは耐食性と機械的特性が異なります。MTCでグレードを確認し、必要に応じてPMIテストで検証してください。
結論
ASTM A815のクラス指定は、二相ステンレス継手の指定と調達に重要です。WPとCRの違い、およびWPのサブクラスを理解することで、プロジェクトの圧力、腐食、検査要件を満たす継手を受け取ることができます。常にクラス、グレード、文書を発注書と照合してください。
二相ステンレスオプションを含む幅広いパイプ継手とフランジについては、製品ページをご覧ください。特定の要件がある場合は、お問い合わせからエンジニアリングチームにご連絡ください。
出典
- https://www.astm.org/a0815_a0815m-24.html
- https://www.asme.org/codes-standards/find-codes-standards/b16-9-factory-made-wrought-buttwelding-fittings
Hebei Haihao Links
関連記事
 規格
ASTM A403 ステンレス鋼製継手:グレードとクラスの解説
鍛造オーステナイト系ステンレス鋼製継手に関するASTM A403/A403Mを理解する:WP/CRグレード、クラス、熱処理、およびEPCバイヤー向けの調達チェック。
 規格
高圧輸送サービス用ASTM A694鍛造品
ASTM A694/A694Mは、高強度輸送サービス用パイプの鍛造または圧延鋼製フランジ、継手、バルブ、および部品を対象としています。このガイドでは、EPCバイヤー向けにグレード、調達チェック、および検査ポイントを説明します。