はじめに
EPCエンジニアや調達マネージャーにとって、スムーズな突合せ溶接スプールのフィットアップを達成することは、プロジェクトのスケジュールと溶接品質にとって重要です。主要なコンポーネントを規定する2つのASME規格があります:工場製の鍛造突合せ溶接継手に関するASME B16.9と、突合せ溶接端部の準備に関するASME B16.25です。これらの規格がどのように相互作用するかを理解することで、スプール上で正しく適合するコンポーネントを特定、調達、検査することができます。
このガイドでは、各規格の役割、調達における調整方法、および検査中に確認すべき事項について説明します。検証されていない仮定に頼らず、実用的で実行可能な情報を必要とする購入者向けに書かれています。
2つの規格:それらがカバーする内容
ASME B16.9 – 工場製鍛造突合せ溶接継手
ASME B16.9は、NPS 1/2からNPS 48(DN 15からDN 1200)のサイズの工場製鍛造突合せ溶接継手の全体寸法、公差、定格、試験、およびマーキングをカバーしています。これは、製造可能な任意の肉厚の継手に適用されます。この規格には、以前ASME B16.28に含まれていた短半径エルボとリターンも含まれます。低圧耐食性突合せ溶接継手は対象外です(MSS SP-43を参照)。
ASME B16.25 – 突合せ溶接端部
ASME B16.25は、溶接によって接合される配管コンポーネントの突合せ溶接端部の準備をカバーしています。溶接ベベル、厚肉コンポーネントの外部および内部形状、内部端部の準備(寸法と公差を含む)に関する要件が含まれます。バッキングリングなし、分割または非連続バッキングリング、ソリッドまたは連続バッキングリング、消耗インサートリング、およびルートパスのガスタングステンアーク溶接(GTAW)を伴う継手をカバーしています。
スプールフィットアップにおけるそれらの連携方法
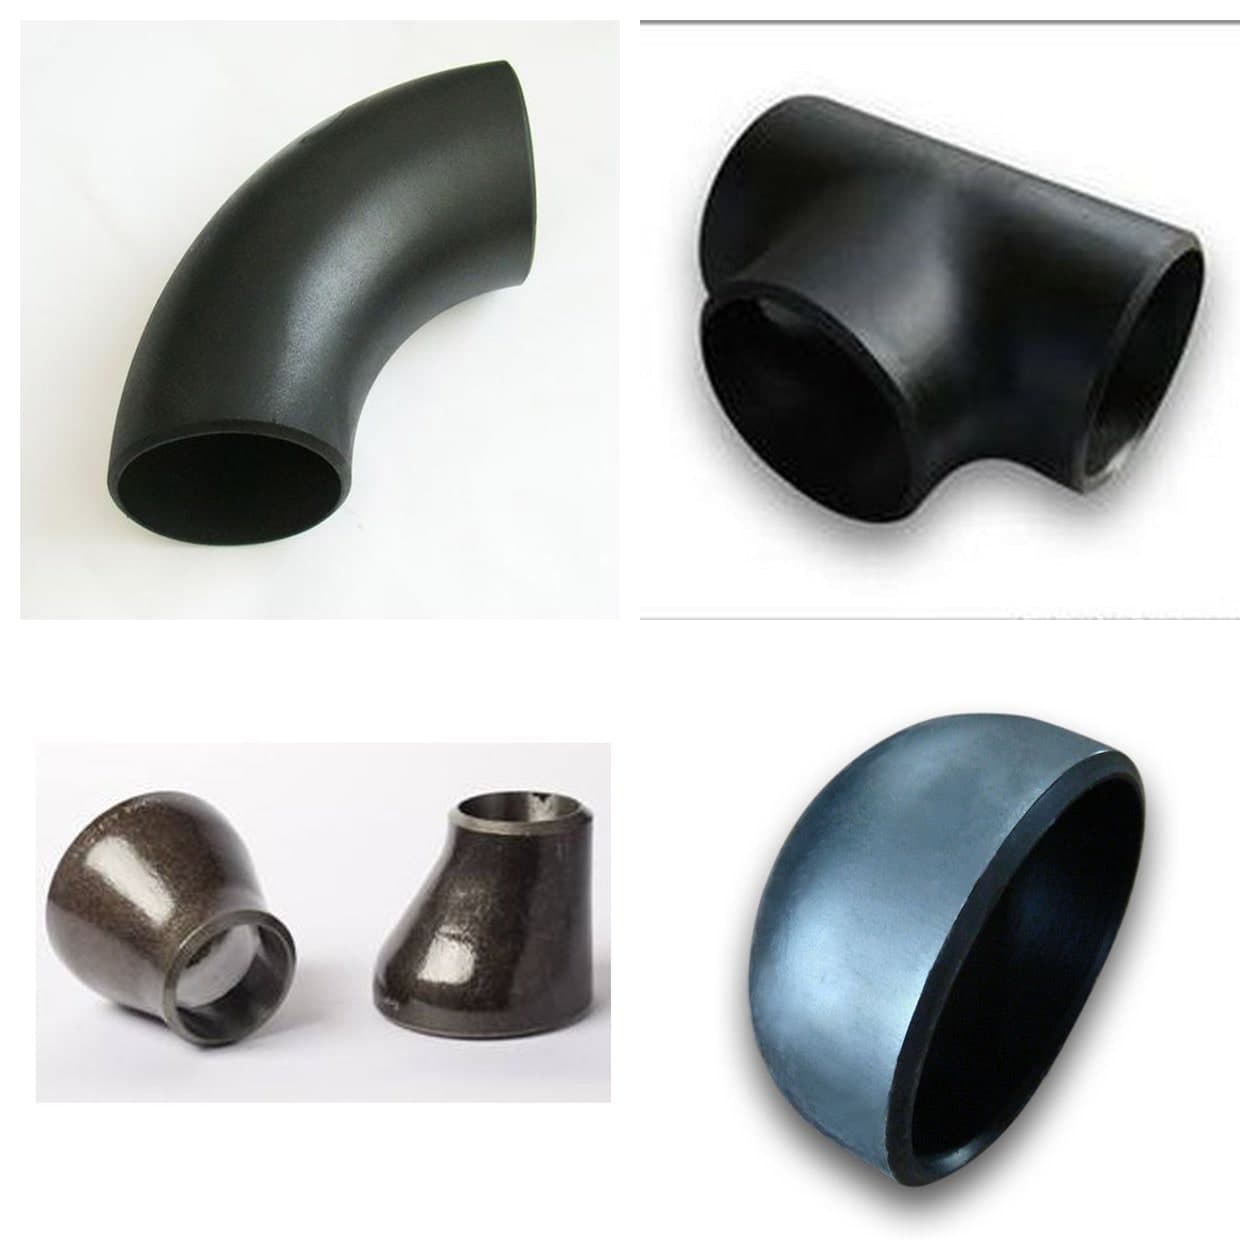
突合せ溶接スプールでは、継手(エルボ、ティー、レデューサー)がパイプまたは他のコンポーネントに接合されます。継手はB16.9の寸法規格に従って製造されますが、溶接端部の準備(ベベル形状)はB16.25に準拠する必要があります。パイプ端部もB16.25に従って準備されます。適切なフィットアップのためには、ベベル角度、ルートフェイス、および内部プロファイルが継手とパイプの間で一致している必要があります。
ただし、B16.9は自動的にベベル準備を規定するものではありません。継手メーカーにB16.25に従って端部を準備するよう指示し、パイプ加工業者も同じ規格に従ってパイプ端部を準備する必要があります。調整が不可欠です。
スプールフィットアップのための調達チェック
スプール製作のために継手とパイプを注文する際は、RFQに以下を含めてください:
- 規格版を指定する:プロジェクトに適用されるASME B16.9およびASME B16.25の正確な版を明記します。版は時間とともに変更され、要件が異なる場合があります。
- 肉厚とスケジュール:B16.9は製造可能な任意の肉厚をカバーしますが、B16.25のベベル準備は肉厚に依存します。各継手の公称肉厚またはスケジュールを提供します。
- ベベルタイプ:標準ベベル、複合ベベル、または厚肉コンポーネント用の特別な準備が必要かどうかを指定します。B16.25には、厚肉コンポーネントの外部および内部形状に関する要件が含まれます。
- バッキングリング要件:溶接手順でバッキングリング(ソリッド、分割、または消耗インサート)を使用する場合は、RFQにその旨を明記します。B16.25はバッキングリングを伴う継手の準備をカバーしています。
- 材料とグレード:継手材料がパイプ材料と一致し、溶接プロセスに適していることを確認します。
- マーキングと認証:B16.9に従ったマーキングを要求し、プロジェクト仕様に従って材料試験証明書を提供します。
検査と文書化のポイント
検査中に、以下を確認します:
- 寸法適合性:継手がB16.9の寸法公差(外径、肉厚、中心から端までの寸法など)を満たしているか確認します。校正されたツールを使用し、規格を参照します。
- ベベル形状:ベベル角度、ルートフェイス幅、および内部プロファイルがB16.25に適合しているか確認します。プロファイルゲージまたは光学コンパレータを使用します。
- 表面状態:溶接品質に影響を与える可能性のある亀裂、ラップ、過度の粗さなどの欠陥を検査します。
- マーキング:各継手にサイズ、材料、スケジュール、および規格がB16.9に従ってマーキングされていることを確認します。
- 文書:材料試験証明書、ヒートナンバー、およびトレーサビリティ記録を確認します。それらが発注書と一致していることを確認します。
一般的なリスクとその回避方法
- ベベルの不一致:継手のベベルがパイプのベベルと一致しない場合、フィットアップギャップが溶接手順の制限を超える可能性があります。対策:RFQでB16.25を指定し、溶接前にベベルを検査します。
- 誤った肉厚:継手がパイプスケジュールと一致しない肉厚で供給され、位置ずれを引き起こす可能性があります。対策:受領時に肉厚を確認します。
- 厚肉要件の無視:厚肉コンポーネントの場合、B16.25は特別な内部形状を必要とします。指定しない場合、継手が適さない可能性があります。対策:肉厚を提供し、厚肉準備を要求します。
- B16.9にベベルが含まれると想定する:B16.9は自動的にベベル準備を含みません。常にB16.25を別途指定します。
EPCエンジニア向けの実践的なヒント
- 溶接エンジニアと調整する:ベベル準備が認定された溶接手順書(WPS)と一致することを確認します。
- プレファブリケーション会議を活用する:誤解を避けるために、加工業者および継手サプライヤーとフィットアップ要件について話し合います。
- フィットアップ公差を考慮する:適用される配管コード(例:ASME B31.3)に従って、許容される位置ずれを考慮します。B16.25は寸法を提供しますが、配管コードがフィットアップ公差を規定します。
- プレファブリケーションサービスを活用する:スプール製作を合理化するために、プレファブリケーション配管および設置サービスを提供するサプライヤーの利用を検討します。河北海河グループは、継手供給とスプール製作を統合できるプレファブリケーション配管および設置ソリューションを提供しています。
結論
ASME B16.9継手とB16.25端部を調整することは、突合せ溶接スプールのフィットアップを成功させるために不可欠です。RFQで両方の規格を明確に指定し、検査中に適合性を検証し、それらの間の相互作用を理解することで、フィットアップの問題を減らし、溶接品質を向上させることができます。プロジェクトのコード版と溶接手順の特定の要件を常に確認してください。これらは追加の制約を課す可能性があります。
信頼性の高いASME B16.9継手の供給については、河北海河グループがB16.25端部に準備できる幅広いシームレス突合せ溶接パイプ継手を提供しています。スプール製作のニーズについてお問い合わせください。
出典
- https://www.asme.org/codes-standards/find-codes-standards/b16-9-factory-made-wrought-buttwelding-fittings
- https://www.asme.org/codes-standards/find-codes-standards/b16-25-buttwelding-ends
関連記事
 購入ガイド
オリフィスフランジRFQチェックリスト:クラス、タイプ、タップ、および文書
オリフィスフランジの仕様は、標準的なフランジRFQ以上のものを必要とします。このチェックリストは、ASME B16.36の適用範囲、クラス/タイプの制限、タップの詳細、および発注前に確認すべき文書のギャップをカバーしています。
 購入ガイド
ねずみ鋳鉄とダクタイル鋳鉄フランジの調達比較
ねずみ鋳鉄とダクタイル鋳鉄のフランジは、異なるASME規格で規定されており、クラスと圧力定格が異なります。このガイドでは、主な違い、調達時のチェック項目、および高額な仕様ミスを回避するためのRFQ要件について説明します。