Buku Catatan Manufaktur Fitting Pipa: Daftar Periksa Dokumen Akhir
Panduan pembeli
Buku Catatan Manufaktur Fitting Pipa: Daftar Periksa Dokumen Akhir
Buku catatan manufaktur (MRB) lebih dari sekadar satu sertifikat. Panduan ini menjelaskan cara menyusun dan memverifikasi paket dokumentasi lengkap untuk fitting pipa baja tempa, mencakup standar, ketertelusuran, inspeksi, dan catatan rilis.
31 Oktober 2026·6 menit·Hebei Haihao Group
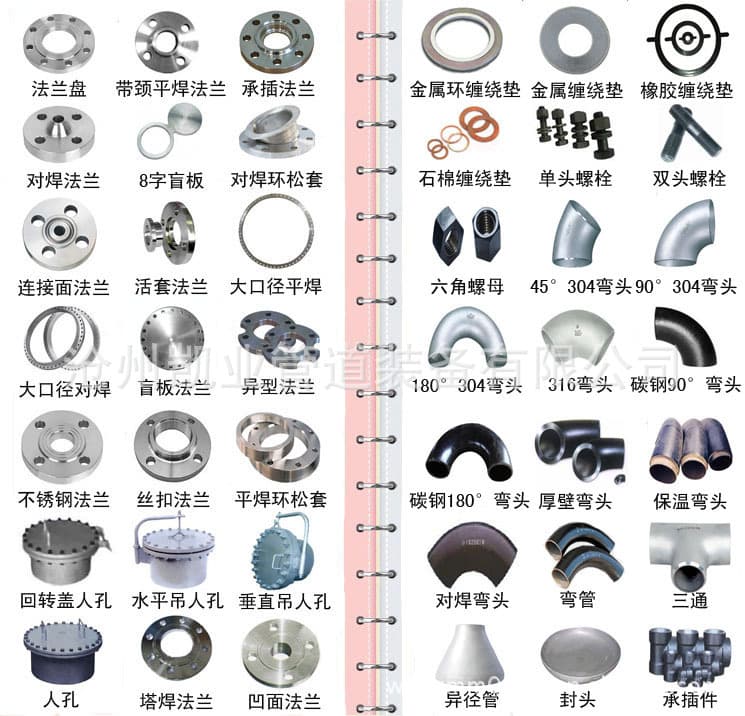
管件总图.jpg
Apa itu Buku Catatan Manufaktur?
Buku catatan manufaktur (MRB) adalah kumpulan lengkap dokumen yang membuktikan produksi, inspeksi, dan pengujian sejumlah fitting pipa. Ini bukan satu sertifikat; ini adalah kompilasi terstruktur yang memungkinkan insinyur EPC, manajer pengadaan, atau inspektur untuk menelusuri setiap fitting dari bahan baku hingga rilis akhir. MRB harus selaras dengan pesanan pembelian dan Rencana Inspeksi dan Pengujian (ITP) yang disetujui.
Untuk fitting pipa baja tempa, MRB biasanya mencakup sertifikat material, catatan perlakuan panas, laporan inspeksi dimensi, laporan NDE, hasil pengujian, dan catatan rilis akhir. Isi persisnya tergantung pada spesifikasi produk, standar dimensi yang berlaku, dan jenis dokumen inspeksi yang disyaratkan oleh kontrak.
Standar yang Mengatur Paket Bukti Akhir
Dua standar utama mencakup bagian yang berbeda dari paket dokumentasi:
– Ini adalah spesifikasi persyaratan umum untuk fitting pipa baja tempa. Ini berlaku untuk fitting yang dibuat dari tempaan, batang, pelat, atau produk tubular tanpa sambungan/las. Ini mendefinisikan persyaratan untuk perlakuan panas, analisis kimia, pengujian mekanis, dan prosedur umum lainnya. Ketika spesifikasi produk individual (misalnya, A234/A234M, A403/A403M, A420/A420M) merujuk pada A960/A960M, persyaratan spesifikasi individual berlaku jika terjadi konflik.
EN 10204 – Standar ini mendefinisikan jenis dokumen inspeksi yang disediakan untuk pembeli untuk produk logam. Ini digunakan bersama dengan spesifikasi produk yang menyatakan kondisi pengiriman teknis. Dokumen EN 10204 mencakup sertifikat tipe 2.1, 2.2, 3.1, dan 3.2, masing-masing dengan tingkat ketertelusuran dan keterlibatan pihak ketiga yang berbeda.
Standar dimensi seperti ASME B16.9 mencakup dimensi keseluruhan, toleransi, rating, pengujian, dan penandaan untuk fitting las butt tempa buatan pabrik. Ini bukan standar material atau dokumen inspeksi; ini melengkapi spesifikasi material dan jenis dokumen inspeksi. Oleh karena itu, MRB harus menyertakan bukti bahwa fitting memenuhi persyaratan dimensi ASME B16.9 dan persyaratan material/inspeksi dari spesifikasi ASTM yang berlaku dan tipe EN 10204.
Bagian Inti dari MRB
MRB yang lengkap harus diorganisasikan ke dalam bagian-bagian yang memungkinkan verifikasi cepat. Daftar periksa berikut didasarkan pada praktik industri umum dan persyaratan standar yang dirujuk.
1. Pesanan Pembelian dan ITP
MRB harus dimulai dengan salinan pesanan pembelian dan ITP yang disetujui. ITP mendefinisikan titik tahan, tahap inspeksi, dan dokumentasi yang diperlukan. Indeks akhir harus sesuai dengan ITP, menunjukkan bahwa setiap inspeksi dan pengujian yang diperlukan telah dilakukan dan didokumentasikan.
2. Sertifikat Material dan Ketertelusuran Panas
Setiap panas material yang digunakan harus memiliki sertifikat material, biasanya sertifikat EN 10204 3.1 atau 3.2. Sertifikat harus mencakup nomor panas, komposisi kimia, dan sifat mekanis. MRB harus menunjukkan matriks ketertelusuran yang jelas yang menghubungkan setiap fitting (atau lot) ke nomor panas dan sertifikat yang sesuai.
3. Catatan Perlakuan Panas
Jika perlakuan panas diperlukan (misalnya, normalisasi, quench dan temper, anil larutan), MRB harus menyertakan grafik waktu-suhu atau log. Catatan ini harus menunjukkan bahwa perlakuan dilakukan dalam parameter yang ditentukan. Untuk fitting yang dicakup oleh ASTM A960/A960M, prosedur perlakuan panas didefinisikan dalam spesifikasi produk individual.
4. Laporan Inspeksi Dimensi
Pemeriksaan dimensi harus dilakukan terhadap standar yang berlaku, seperti ASME B16.9. MRB harus menyertakan laporan inspeksi dimensi untuk setiap lot, menunjukkan nilai yang diukur dan toleransi. Untuk dimensi kritis, seperti ketebalan dinding dan bevel ujung, laporan harus ditandatangani oleh inspektur.
5. Laporan Pemeriksaan Non-Destruktif (NDE)
Jika NDE diperlukan (misalnya, radiografi, ultrasonik, penetran, atau partikel magnetik), MRB harus menyertakan laporan NDE, termasuk metode, kriteria penerimaan, dan hasil. Laporan harus merujuk pada standar yang berlaku dan prosedur yang digunakan.
6. Laporan Uji Mekanis
Uji tarik, kekerasan, impak, dan hidrostatik umum untuk fitting baja tempa. MRB harus menyertakan laporan pengujian, yang harus menunjukkan nilai pengujian dan batas spesifikasi. Untuk layanan suhu rendah, hasil uji impak pada suhu yang ditentukan sangat penting.
7. Penyimpangan dan Ketidaksesuaian
Setiap penyimpangan dari pesanan pembelian atau spesifikasi harus didokumentasikan. MRB harus menyertakan laporan penyimpangan, disposisi (misalnya, terima apa adanya, perbaiki, tolak), dan persetujuan dari pembeli jika diperlukan. Ketidaksesuaian yang tidak disetujui harus diidentifikasi dengan jelas.
8. Catatan Rilis Akhir
MRB harus diakhiri dengan dokumen rilis akhir, ditandatangani oleh perwakilan kualitas pabrikan, yang menyatakan bahwa fitting memenuhi semua persyaratan. Rilis ini terpisah dari jenis dokumen inspeksi dan merupakan bagian dari sistem kualitas pabrikan.
Pemeriksaan Pengadaan dan Input RFQ
Saat meminta penawaran untuk fitting pipa, tentukan hal berikut untuk memastikan MRB akan lengkap:
Spesifikasi produk (misalnya, ASTM A234 WPB, A403 WP316L) dan tahun edisi.
Standar dimensi (misalnya, ASME B16.9) dan rentang ukuran.
Jenis dokumen inspeksi sesuai EN 10204 (misalnya, 3.1 atau 3.2). Jika 3.2 diperlukan, lembaga inspeksi pihak ketiga harus disebutkan.
Persyaratan tambahan seperti NDE, pengujian hidrostatik, atau pengujian impak pada suhu tertentu.
Persyaratan penandaan sesuai standar yang berlaku (misalnya, MSS SP-25).
Selama tahap RFQ, minta pabrikan untuk memberikan contoh indeks MRB atau daftar dokumen yang akan mereka sediakan. Ini membantu menghindari kejutan pada inspeksi akhir.
Poin Inspeksi dan Dokumentasi
Selama inspeksi akhir, verifikasi hal berikut:
Indeks MRB sesuai dengan pesanan pembelian dan ITP.
Semua sertifikat material dapat dibaca dan berisi informasi yang diperlukan.
Nomor panas pada fitting cocok dengan nomor panas di MRB.
Catatan perlakuan panas lengkap dan dalam rentang yang ditentukan.
Laporan dimensi mencakup semua dimensi yang diperlukan dan ditandatangani.
Laporan NDE ditandatangani oleh personel bersertifikat dan merujuk pada prosedur yang benar.
Laporan uji mekanis menunjukkan nilai dalam batas spesifikasi.
Setiap penyimpangan disetujui dan didokumentasikan.
Catatan rilis akhir ditandatangani dan diberi tanggal.
Risiko Umum dan Cara Menghindarinya
Ketertelusuran tidak lengkap: Jika nomor panas hilang atau tidak cocok, MRB tidak valid. Selalu verifikasi matriks ketertelusuran.
Jenis dokumen inspeksi salah: Sertifikat EN 10204 2.2 tidak memberikan tingkat jaminan yang sama dengan 3.1. Konfirmasi jenis yang diperlukan sebelum memesan.
Laporan NDE hilang: Beberapa spesifikasi memerlukan NDE, tetapi MRB mungkin menghilangkannya. Periksa silang ITP.
Ketidaksesuaian dimensi: Fitting mungkin di luar toleransi tetapi tidak dilaporkan. Bersikeras pada laporan dimensi.
Penyimpangan yang tidak disetujui: Jika penyimpangan tidak disetujui oleh pembeli, fitting dapat ditolak. Pastikan semua penyimpangan didokumentasikan dan disetujui.
Pemikiran Akhir
Buku catatan manufaktur adalah tulang punggung jaminan kualitas untuk fitting pipa. Dengan memahami peran ASTM A960/A960M, EN 10204, dan ASME B16.9, Anda dapat menyusun paket yang lengkap dan dapat diverifikasi. Selalu selaraskan MRB dengan pesanan pembelian dan ITP, dan verifikasi setiap bagian sebelum menerima pengiriman.
Untuk informasi lebih lanjut tentang standar fitting pipa dan pengadaan, jelajahi halaman produk kami atau hubungi kami untuk bantuan.
Panduan praktis untuk pembeli dan inspektur EPC tentang pengepakan ekspor fitting pipa, mencakup ASTM D3951, CTU Code, perlindungan korosi, dan daftar periksa pra-pengiriman.
Menspesifikasikan fitting stainless duplex memerlukan lebih dari sekadar grade dan ukuran. Panduan ini menjelaskan kelas fitting ASTM A815, pengujian fasa intermetalik ASTM A923, dan detail RFQ yang harus didefinisikan pembeli EPC untuk menghindari ketidakcocokan yang mahal.
Memverifikasi sertifikat personel NDT lebih dari sekadar memeriksa nama dan tanggal kedaluwarsa. Panduan ini menjelaskan elemen-elemen kunci—metode, level, sektor, dan ruang lingkup—serta menyoroti perbedaan antara sertifikasi ISO 9712, ASNT 9712, ASNT NDT, dan SNT-TC-1A berbasis pemberi kerja.
22 Okt 20266 menitHebei Haihao Group
Penawaran 4 jam
Produk yang dibahas di artikel ini
Butuh penawaran? Kirim spesifikasi Anda dan tim perpipaan kami merespons dalam 4 jam kerja.