Penerimaan perbaikan las adalah sumber kebingungan umum bagi para insinyur EPC, manajer pengadaan, dan inspektur karena ini bukan penilaian visual sederhana. Untuk perlengkapan pipa baja tempa, keputusan penerimaan ditentukan oleh hierarki dokumen: spesifikasi produk, standar persyaratan umum, pesanan pembelian, dan persyaratan tambahan proyek. Artikel ini menjelaskan cara mengevaluasi penerimaan perbaikan las untuk perlengkapan di bawah ASTM A234/A234M, menggunakan ASTM A960/A960M sebagai dokumen persyaratan umum, dan menunjukkan dengan tepat di mana Anda harus mengisi celah dengan verifikasi.
Mengapa Penerimaan Perbaikan Las Tidak Dapat Dinilai dengan Mata
Poin pertama dan terpenting adalah bahwa penerimaan perbaikan las harus dievaluasi terhadap spesifikasi produk, persyaratan umum, pesanan pembelian, dan tambahan proyek — bukan terhadap aturan visual umum. Perbaikan yang mungkin dapat diterima untuk satu grade atau kondisi layanan bisa tidak dapat diterima untuk yang lain. Penampilan visual dari area yang diperbaiki hanya memberi tahu Anda bahwa pekerjaan telah dilakukan; itu tidak memberi tahu Anda apakah perbaikan diizinkan, apakah dilakukan dengan prosedur yang memenuhi syarat, apakah perlakuan panas pasca-las memulihkan sifat material, atau apakah pemeriksaan non-destruktif yang diperlukan telah selesai dan lulus.
Ketika Anda melihat perbaikan las pada perlengkapan, respons langsung harus menarik dokumen yang berlaku dan memverifikasi kondisi penerimaan. Jika pesanan pembelian dan spesifikasi proyek tidak memuat ketentuan penerimaan perbaikan yang eksplisit, pertanyaan harus dirujuk ke insinyur pembeli dan pemasok sebelum perbaikan apa pun disetujui.
Dokumen yang Mengatur: A960/A960M dan A234/A234M
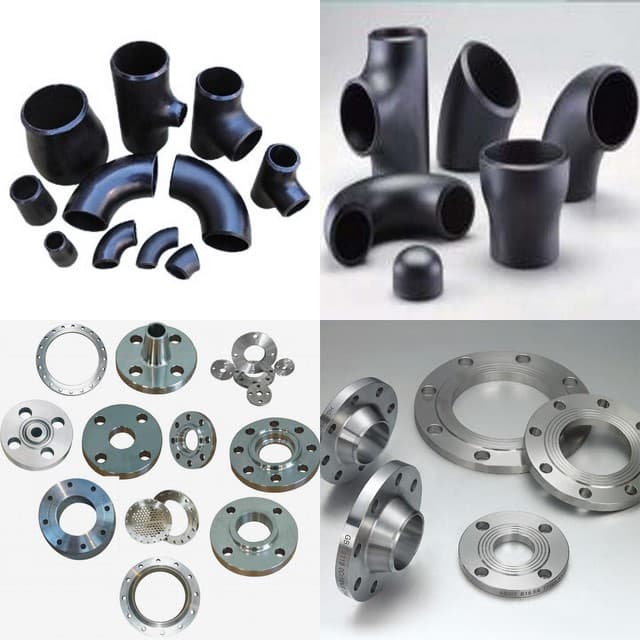
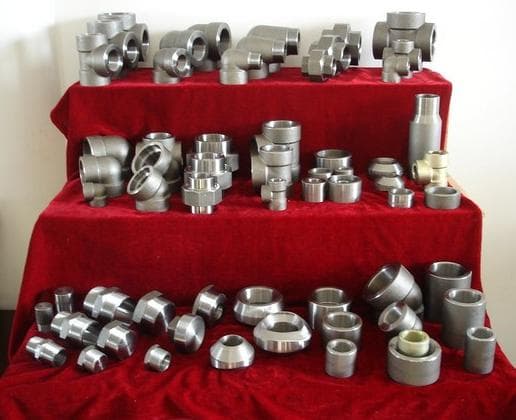
ASTM A960/A960M adalah dokumen persyaratan umum untuk keluarga spesifikasi perlengkapan pipa baja tempa. Ini mencakup material, perlakuan panas, analisis kimia, pengujian mekanis, dan persyaratan umum lainnya yang berlaku untuk perlengkapan yang diproduksi di bawah spesifikasi produk individual. Salah satu spesifikasi produk tersebut adalah A234/A234M, yang mencakup perlengkapan baja karbon tempa dan baja paduan dari konstruksi mulus dan las untuk pipa bertekanan pada suhu sedang dan tinggi.
A234/A234M menyatakan bahwa perlengkapan ini untuk digunakan dalam fabrikasi pipa bertekanan dan bejana tekan, dan bahwa material untuk perlengkapan dapat terdiri dari baja yang dibunuh, tempa, batang, pelat, atau produk tubular mulus atau las fusi. Spesifikasi ini juga mencakup konstruksi yang mengacu pada ASME B16.9, B16.11, MSS-SP-79, MSS-SP-83, MSS-SP-95, dan MSS-SP-97.
A960/A960M menetapkan persyaratan umum, tetapi jika ada konflik antara persyaratan dalam spesifikasi produk individual dan persyaratan dalam spesifikasi persyaratan umum, spesifikasi produk individual yang berlaku. Ini sangat penting untuk penerimaan perbaikan las karena tunjangan perbaikan dalam A960/A960M tidak dapat mengesampingkan larangan dalam spesifikasi produk, dan sebaliknya.
Teks A960/A960M maupun A234/A234M tidak sepenuhnya direproduksi dalam kutipan sumber yang disediakan. Oleh karena itu, artikel ini tidak mencoba menyatakan batas ukuran cacat tertentu, metode NDE, atau aturan perlakuan panas. Sebaliknya, ini mencantumkan apa yang harus Anda verifikasi dari edisi standar saat ini dan dari pesanan pembelian Anda.
Apa yang Sebenarnya Wajib Anda Verifikasi dari Standar
Item berikut harus dikonfirmasi dari revisi standar saat ini, pesanan pembelian, dan spesifikasi proyek apa pun yang berlaku untuk pesanan:
- Apakah perbaikan las diizinkan sama sekali untuk grade dan proses manufaktur yang dipesan.
- Cacat mana yang dianggap dapat diperbaiki dan mana yang memerlukan penolakan perlengkapan.
- Ukuran maksimum, kedalaman, dan jumlah area perbaikan yang diizinkan, jika ada.
- Apakah perbaikan memerlukan spesifikasi prosedur pengelasan (WPS) yang memenuhi syarat dan catatan kualifikasi kinerja (PQR) yang sesuai dengan material dan metode perbaikan.
- Apakah pemanasan awal sebelum pengelasan dan perlakuan panas pasca-las (PWHT) diperlukan setelah perbaikan, dan berapa kisaran suhu dan waktu yang tepat.
- Metode NDE dan cakupan apa yang harus diterapkan pada area yang diperbaiki dan pada material dasar yang berdekatan.
- Apakah pembeli harus memberikan persetujuan tertulis sebelum perbaikan dimulai, dan apakah inspektur pihak ketiga harus menyaksikan perbaikan.
- Bagaimana perbaikan didokumentasikan pada sertifikat uji material dan dalam file inspeksi.
Satu-satunya pendekatan yang aman adalah mendapatkan teks saat ini dari A234/A234M dan A960/A960M, membaca klausul perbaikan, dan kemudian mengonfirmasi bahwa pesanan pembelian mencakup persyaratan khusus pembeli. Jika standar tidak memberi Anda detail yang cukup, tanyakan kepada pemasok untuk prosedur perbaikan internal mereka dan evaluasi terhadap persyaratan proyek.
Pemeriksaan Pengadaan dan Input RFQ
Ketika Anda menyiapkan RFQ untuk perlengkapan yang mungkin memerlukan perbaikan las, sertakan input berikut sehingga pemasok dapat merespons dengan kutipan yang lengkap dan sesuai:
- Nyatakan bahwa penerimaan perbaikan las harus mengikuti revisi spesifikasi produk yang berlaku, standar persyaratan umum, dan pesanan pembelian.
- Minta pemasok untuk menyatakan apakah ada perbaikan las yang direncanakan atau telah dilakukan pada perlengkapan yang ditawarkan.
- Wajibkan penyerahan WPS/PQR perbaikan yang diusulkan, sertifikasi tukang las, dan detail perlakuan panas untuk ditinjau pembeli sebelum manufaktur.
- Tentukan metode NDE dan cakupan untuk area yang diperbaiki jika spesifikasi proyek lebih ketat daripada standar dasar.
- Jika Anda mengharapkan tidak ada perbaikan las pada perlengkapan kritis tertentu, nyatakan dengan jelas dalam RFQ dan minta pemasok untuk mengonfirmasi kepatuhan.
Anda dapat meninjau opsi perlengkapan yang tersedia di rentang produk kami, dan ketika Anda siap untuk menentukan persyaratan Anda secara tepat, kirimkan permintaan penawaran dengan kriteria penerimaan perbaikan yang tercantum dengan jelas.
Poin Inspeksi dan Dokumentasi
Selama inspeksi, jangan batasi pemeriksaan pada las yang terlihat. Dokumentasi berikut harus tersedia dan ditinjau:
- Sertifikat uji material yang merujuk pada perbaikan yang dilakukan, termasuk jenis cacat, ukuran, lokasi, dan identifikasi prosedur perbaikan.
- Catatan perbaikan yang sesuai dengan WPS yang disetujui dan dengan pesanan pembelian, termasuk tanggal perbaikan, nama tukang las, dan nomor kualifikasi.
- Grafik perlakuan panas atau catatan tungku yang membuktikan bahwa perlakuan panas pasca-las yang diperlukan diterapkan pada bagian yang diperbaiki.
- Laporan NDE untuk area yang diperbaiki, termasuk metode, kriteria penerimaan, dan interpretasi hasil.
- Keputusan perbaikan atau penolakan yang jelas yang dapat ditelusuri kembali ke klausul standar dan persetujuan pembeli.
Jika pemasok tidak dapat memberikan dokumen-dokumen ini, perbaikan tidak boleh diterima, dan Anda harus meminta penyelidikan lebih lanjut atau penggantian perlengkapan.
Risiko Pengadaan Umum
Beberapa risiko muncul sering ketika penerimaan perbaikan las tidak dikelola dengan ketat:
- Mengasumsikan bahwa perbaikan las selalu diizinkan atau selalu dilarang untuk standar tertentu.
- Menerapkan kriteria penerimaan visual umum dari proyek atau standar lain ke perlengkapan A234/A234M.
- Gagal menentukan persetujuan pembeli dalam pesanan pembelian, meninggalkan pemasok untuk memutuskan apakah perbaikan dapat diterima.
- Menerima catatan perbaikan yang menyebutkan cacat tetapi tidak menyertakan prosedur perbaikan, perlakuan panas, atau bukti NDE.
- Mengabaikan tanggal revisi A234/A234M dan A960/A960M; edisi yang lebih lama atau lebih baru mungkin berisi persyaratan yang berbeda.
- Tidak memeriksa apakah spesifikasi proyek menambahkan persyaratan yang lebih ketat, seperti tidak ada perbaikan pada grade paduan tertentu atau dalam layanan asam.
Kutipan sumber yang disediakan tidak menyatakan apakah perbaikan las selalu dapat diterima atau selalu dilarang. Keputusan harus dibuat dari teks standar yang sebenarnya dan pesanan pembelian. Jika Anda tidak yakin, minta pemasok untuk memberikan konfirmasi tertulis tentang prosedur perbaikan mereka dan dapatkan persetujuan sebelum pekerjaan dilakukan.
Sumber
- https://store.astm.org/a0960_a0960m-25a.html
- https://store.astm.org/a0234_a0234m-26.html
Butuh penawaran untuk produk yang disebutkan dalam artikel ini?
Kirim spesifikasi Anda dan tim perpipaan tekanan kami akan merespons dalam satu hari kerja.
Kirim RFQBacaan terkait
 Teknis
Verifikasi Ukuran Butir untuk Fitting Baja Tahan Karat Tempa
Pengujian ukuran butir berdasarkan ASTM A182 hanya wajib untuk grade tertentu. Pelajari kapan ASTM E112 berlaku, metode apa yang digunakan, dan apa yang harus diverifikasi pembeli sebelum menerima fitting.
Teknis